風力タービン鍛造品市場: ギアボックス鍛造品、仕様および調達ガイド
2026-10-15
ギアボックス メーカーは 6 MW のオフショア プラットフォームの注文を獲得しましたが、14 週間以内に 18CrNiMo7-6 の 1.5 m リング ギアを巻くことができる認定サプライヤーが存在しないことがわかりました。タービンの注文は決して危険ではありませんでした。鍛造でした。風力タービンの鍛造市場において、決定的な変数がクリーン エネルギーの主要な需要であることはほとんどありません。重要なのは、熱処理され、超音波検査された大型コンポーネントを予定どおりに仕様どおりに生産できるかどうかです。
このガイドでは、市場が何を購入するか、生産能力がどこで逼迫するか、および許容される鍛造品と高価な不合格品を区別する技術的チェックについて説明します。
市場が実際に買うもの
最新のタービンの鍛造内容は 4 つのグループに分かれています。
- ギアボックス内部: 遊星キャリア、遊星ギア、サンギア、リングギア、中間シャフト。
- メインドライブトレイン: 鍛造メインシャフト、カップリングフランジ、ベアリングハウジング。
- タワーおよびヨー システム: 鍛造タワー フランジ、ヨーおよびピッチ ベアリング リング、および旋回リング。
- ナセルハードウェア: ハブコンポーネント、ブレーキディスク、高負荷ファスナー。
これらの部品は、一貫した理由により鋳造ではなく鍛造されています。粒子の流れが荷重経路に沿っていること、周期的トルク下での疲労挙動がより予測可能であること、内部欠陥のサイズが超音波試験によって測定できることです。最後の点は商業的なものであり、学術的なものではありません。許容できない気孔率の表示がある鋳物は、ほとんどの価値が付加された後、機械加工の後半で廃棄されることがよくあります。
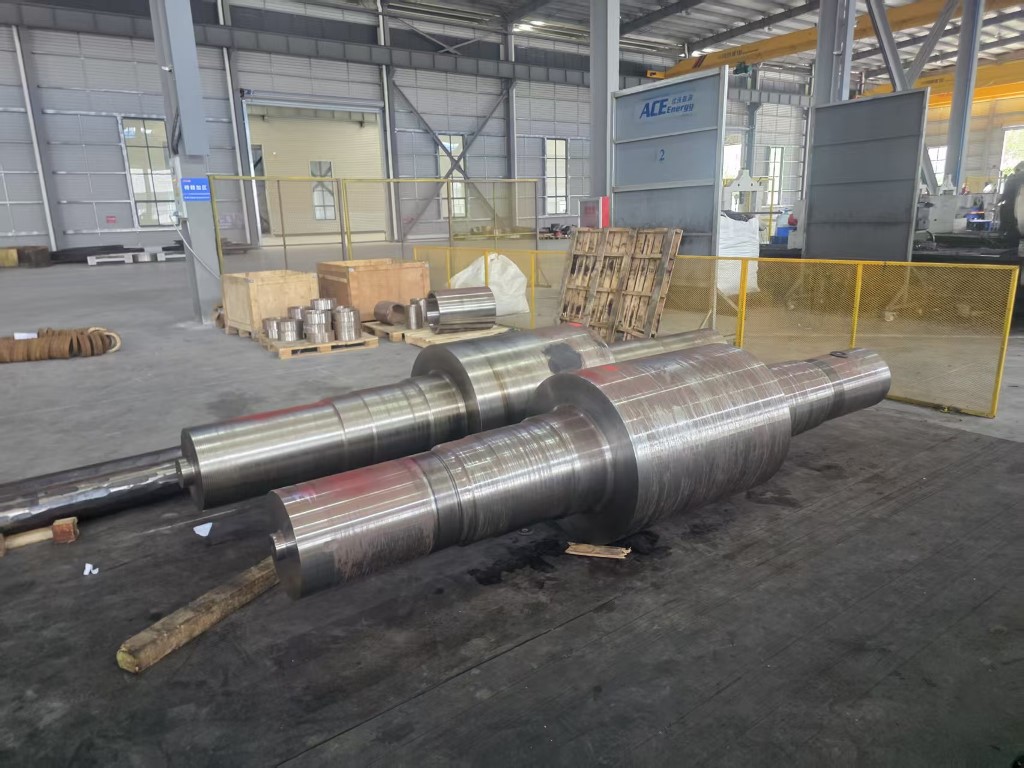 3MW ~ 10MW 風力タービン プラネット キャリア鍛造品 3 ~ 10 MW 風力ギアボックス用の鍛造プラネット キャリア。18CrNiMo7-6/42CrMo4 オプションと、高耐久負荷経路の UT、PT、MPI テストを備えています。 製品を見る→
なぜ鍛造品は大型化し続けるのか
定格出力はローターの直径に応じて急激に変化し、トルクは掃引面積とギア比に応じて変化します。実際の結果は、3 MW ギアボックスと 10 MW ギアボックスでは、コンポーネントのサイズが 3 倍も変わらないということです。両者の違いは、リングの直径、肉厚、単体の重量の点ではるかに大きく異なります。かつては 1 トン未満だった惑星運搬船は、現在では洋上プラットフォームで 2 ~ 3 トンを超えるのが日常的です。
大型の鍛造品は、次の 3 つの限界に同時に挑戦します。
- インゴットとビレットのサイズ。アプセットまたは絞り加工が可能な断面を制限します。
- 利用可能な鍛造エネルギー。ハンマートン数またはプレス能力で表されます。
- 炉の寸法と焼入れの均一性により、重量部分が壁全体で一貫した特性を達成できるかどうかが決まります。
これらの制限のいずれかを超えると、サプライヤーは問い合わせを拒否するか、手戻りのリスクが高くなってより長いリードタイムを見積もることになります。どちらの回答も購入者にとって有益な情報です。
合否を決める仕様
風力ギアボックスの鍛造品は通常、42CrMo4、34CrNiMo6、18CrNiMo7-6、または 20MnCr5 などの合金鋼で指定されます。グレードも重要ですが、鍛造後に何が起こるかがさらに重要です。
機械的性質と熱処理
焼入れと焼き戻し、ケースの浸炭、窒化のルートにより、非常に異なる硬度プロファイルとコアの靭性が生成されます。表面疲労耐性のために焼入れされたリングギヤケースを、接触応力と歪み許容値を再計算しない限り、高周波焼入れされた同等のリングギヤケースに交換することはできません。
非破壊検査
ギアボックスおよびメインシャフトの鍛造品では、合意された厳しさレベルに基づく超音波検査が標準であり、機械加工された表面の磁性粒子または染料浸透検査が行われます。合格基準は図面に記載されています。再現可能な超音波レポートを作成できないサプライヤーは、これらの部品の購入を検討すべきではありません。
寸法および加工の許容差
単体重量、図面公差、仕上げ加工用に残された材料のすべてが原価につながります。 1.5 m のリング上の 6 mm の許容値と 12 mm の許容値は、たとえ両方とも技術的に許容可能であっても、商業的には大きく異なります。
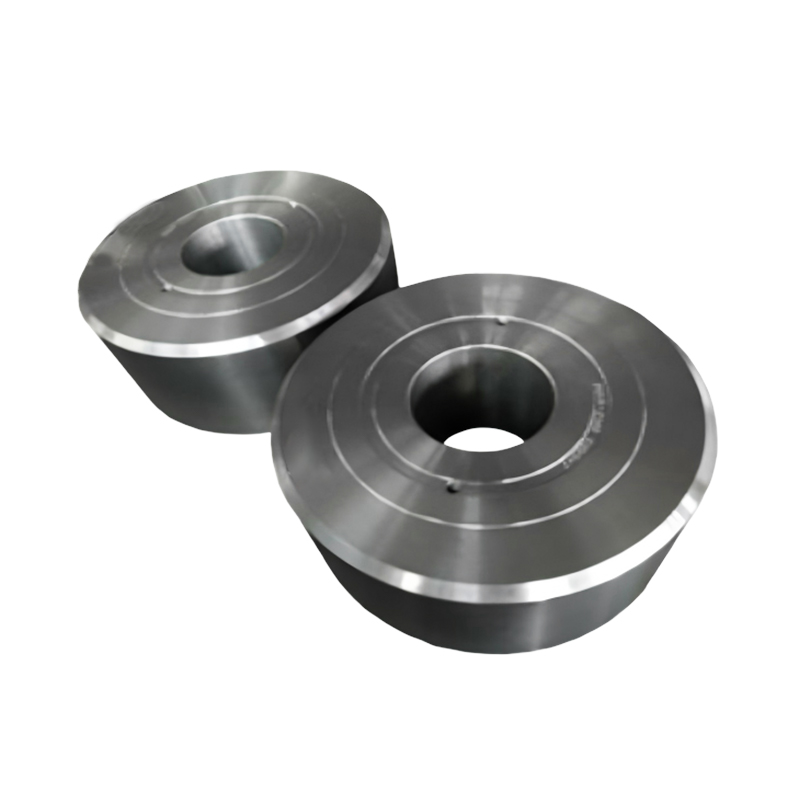
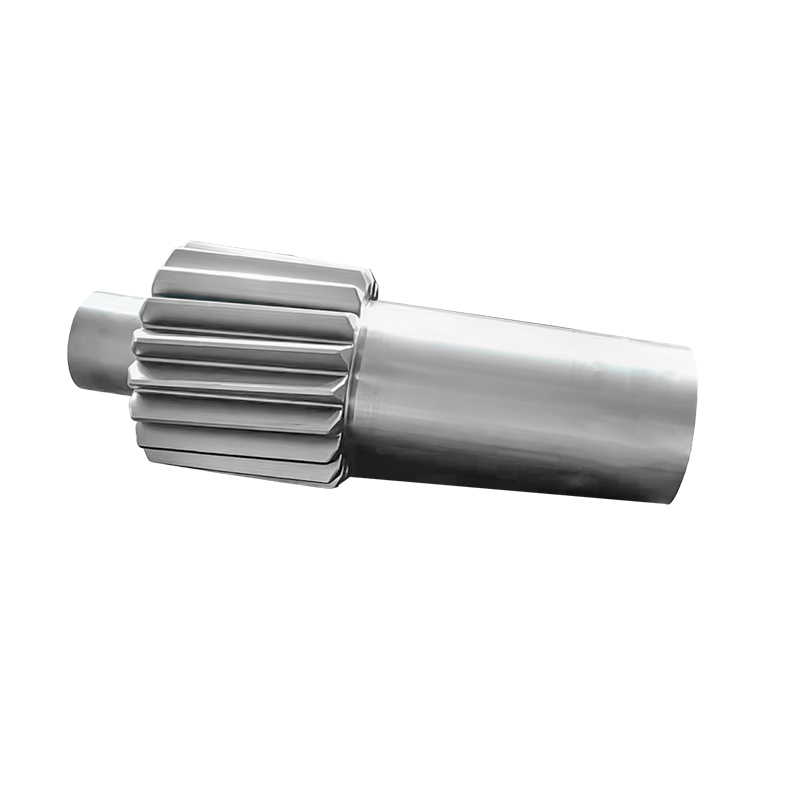
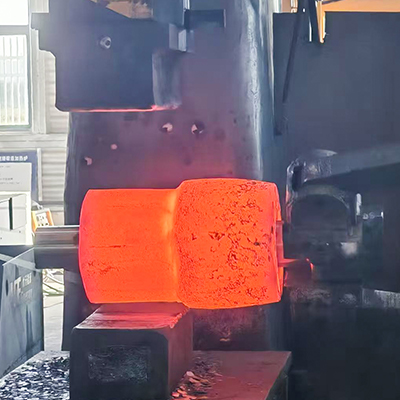 5MW~10MW 風力タービン遊星歯車鍛造品 100% UT/PT/MPI 検査済みの 18CrNiMo7-6 または 42CrMo4 を使用した、5 ~ 10 MW 風力ギアボックス用のカスタムの第 1 ~ 3 段遊星歯車鍛造品。 製品を見る→
典型的な風力ドライブトレイン鍛造品の概要
| コンポーネント | 代表的な材質 | 形成ルート | 鍵の検査 |
|---|---|---|---|
| プラネットキャリア | 42CrMo4、34CrNiMo6 | 自由型鍛造、アプセット、絞り加工 | 超音波試験、機械試験、寸法 |
| リングギア | 18CrNiMo7-6、42CrMo4 | リング圧延後、機械加工 | 超音波試験、硬化深さ、熱処理後の歪み |
| 太陽歯車と遊星歯車 | 18CrNiMo7-6、20MnCr5 | 自由型鍛造またはアプセット後ホブ加工 | 硬化深さ、プロファイル、超音波検査 |
| 主軸 | 34CrNiMo6、42CrMo4 | 自由型鍛造、重アプセット | 超音波試験、機械的特性、同心度 |
| タワーフランジ | S355NL、42CrMo4 | リングローリング | 超音波検査、平面度、穴位置 |
| ヨーおよびピッチベアリングリング | 42CrMo4 および軸受鋼のバリエーション | リングローリング | 超音波検査、硬さ、軌道公差 |
多くの場合、リングローリングキャパシティが実際の制約になります
リングギア、タワーフランジ、およびベアリングリングは、自由型鍛造ではなく、ラジアルアキシアルリングローリングによって製造されます。これは、ローリングによって円周方向の粒流が生成され、プレートから機械加工された部品やブロックから切断された部品よりもはるかにフープ応力に耐えられるためです。
リング ローリング キャパシティは、測定可能な制限によって定義されます。
- 最大外径は、中規模の工場では通常 1 m ~ 1.5 m ですが、それを超えるサプライヤーははるかに小さくなります。
- 最大リング高さと壁厚。これにより、ギアボックスのリングギアブランクを 1 つのシーケンスで圧延できるかどうかが決まります。
- 最小穴径と肉厚比。これを下回ると回転中にリングの安定性が失われます。
見積もりを比較する買い手は、これら 3 つの数字を書面で要求する必要があります。それらを省略した見積は下請けに出す見積であることが多く、サプライチェーンに階層が追加され、トレーサビリティが損なわれる可能性のある別のポイントが追加されます。
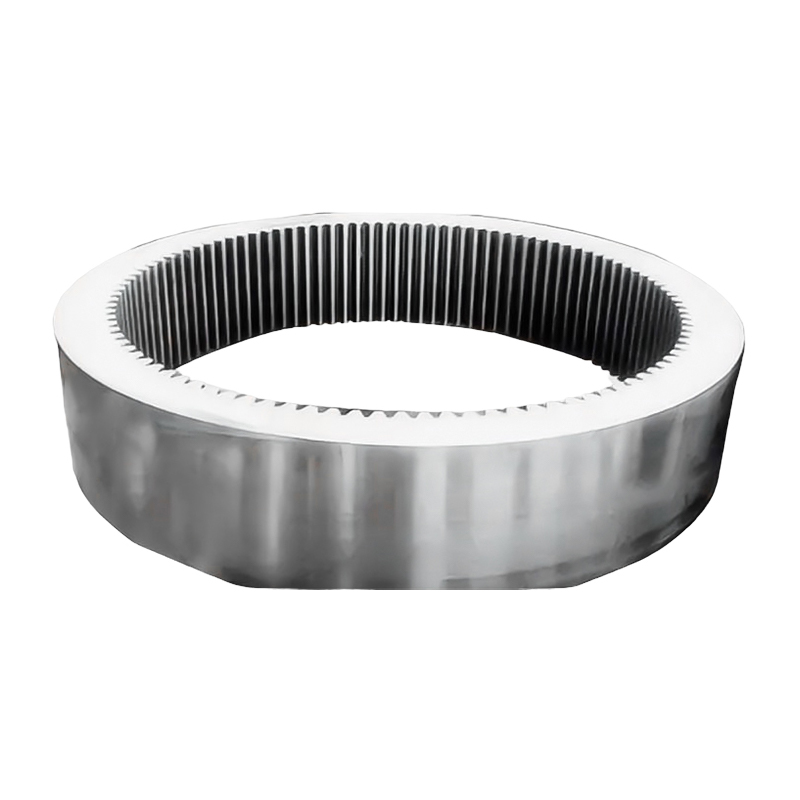 5MW~10MW 風力タービンリングギア鍛造品 リングギア forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. 製品を見る→
ご注文前にご確認いただきたいこと
- 鍛造装置はパーツの重量とエンベロープに適合し、ハンマーまたはプレスのトン数が記載されています。
- 文書化された負荷チャートと関係する断面厚さの焼入れ能力を備えた熱処理炉。
- 資格のあるオペレーターと基準ブロックによる社内の超音波および表面検査。
- 下請け作業を含む、ヒート番号から完成品までのトレーサビリティ。
- 荒鍛造ではなく完成部品が必要な場合の機械加工能力。
- 一般的なパンフレットではなく、同等のプロジェクトからの最初の記事ドキュメント。
- 鍛造時間だけでなく、熱処理や試験も含めたリードタイム。
- 最初の熱が溶ける前に、再加工と不適合に関する商業条件が合意され、解決されます。
コストとリスクが集中する場所
熱処理は、大型ギアボックス鍛造品の最も一般的なスクラップ源です。焼割れ、不十分な硬化深さ、大きなリングの周囲の過度の歪みと硬度の変化はすべて、材料と機械加工のコストの大部分が費やされた後に発生します。熱処理後に部品を再機械加工する必要があり、許容値を後から修正するのではなく事前に計画する必要があるため、リング ギアの歪みは特に高くなります。レビュー中 金属熱処理の基礎 サプライヤーと協力することは、プロセスが理解されているか、単に主張されているかをテストする簡単な方法です。
テストは 2 番目の集中点です。 2 トンの遊星運搬船の超音波検査には時間がかかり、資格のあるオペレーターが必要であり、顧客エンジニアリング チームが数年後に監査できる記録が作成されます。検査を形式的なものとして扱うサプライヤーは、品質の問題ではなく納期の問題として現れる傾向があり、そのため見積もり時に発見することが難しくなります。
ACE グループによる風力発電機プログラムのサポート方法
エースグループ は、鍛造、熱処理、精密加工、溶接構造、重塗装をカバーする統合重製造チェーンを運営しており、その製品範囲には風力、水力、原子力用途向けの発電用鍛造品がすでに含まれています。中核となる生産拠点である江蘇ACEエナジーテクノロジーは、建築面積50,018平方メートルを超える55エーカーの敷地で2025年11月に生産を開始した。
風力発電機の作業に関連する機器には、3 トン、5 トン、15 トンの電気油圧ハンマー、1 m および 1.5 m の垂直リングローリングマシン、ガス加熱炉、熱処理抵抗炉、焼入れタンク、高周波焼き入れ装置、マシニングセンターなどがあります。風力アプリケーションの場合、この製品範囲は、遊星キャリア、第 1 段、第 2 段、および第 3 段の遊星歯車、太陽歯車、第 1 段および第 2 段のリングギアを含む 3 MW ~ 10 MW のギアボックス コンポーネントに加え、非標準のカスタム鍛造品や完成した機械加工部品もカバーしています。
風力タービンの鍛造市場は、総じて生産能力が不足しているわけではありません。予測可能なスケジュールで納品される、熱処理およびテスト済みの大型部品を供給する能力が不足しています。発注前にリングの回転限界、熱処理能力、検査範囲を確認するバイヤーは、遅延リスクのほとんどを回避でき、手戻りや特急運賃が最初の見積書に表示されないため、通常はその分支払う金額も安くなります。




ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー