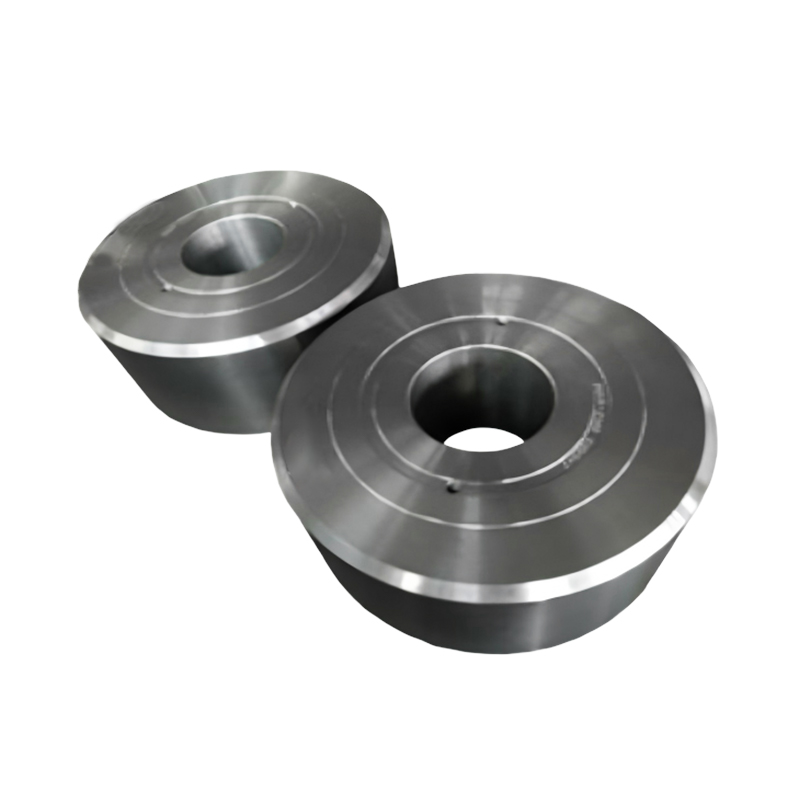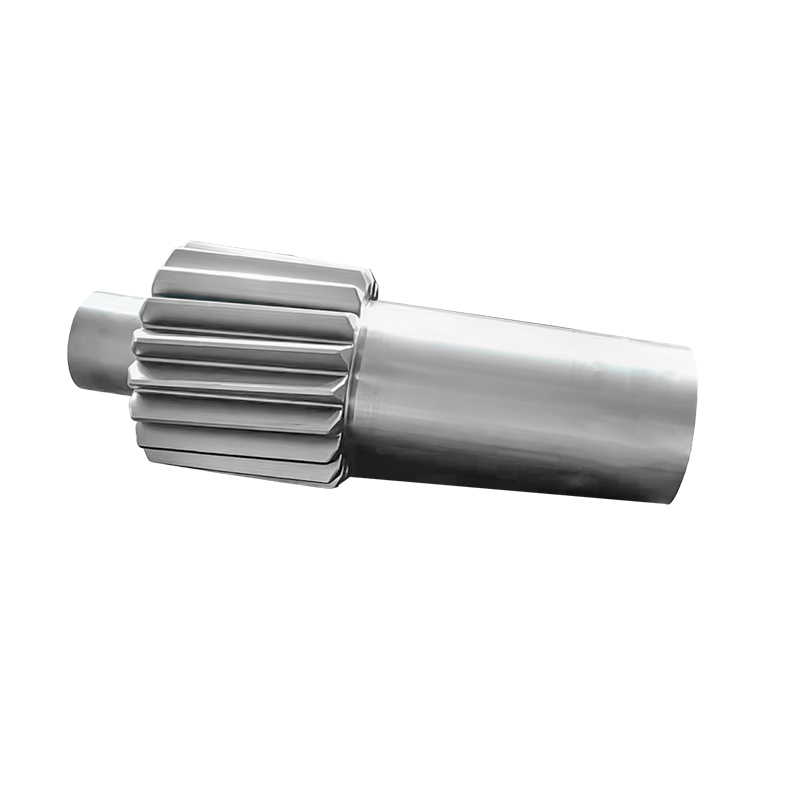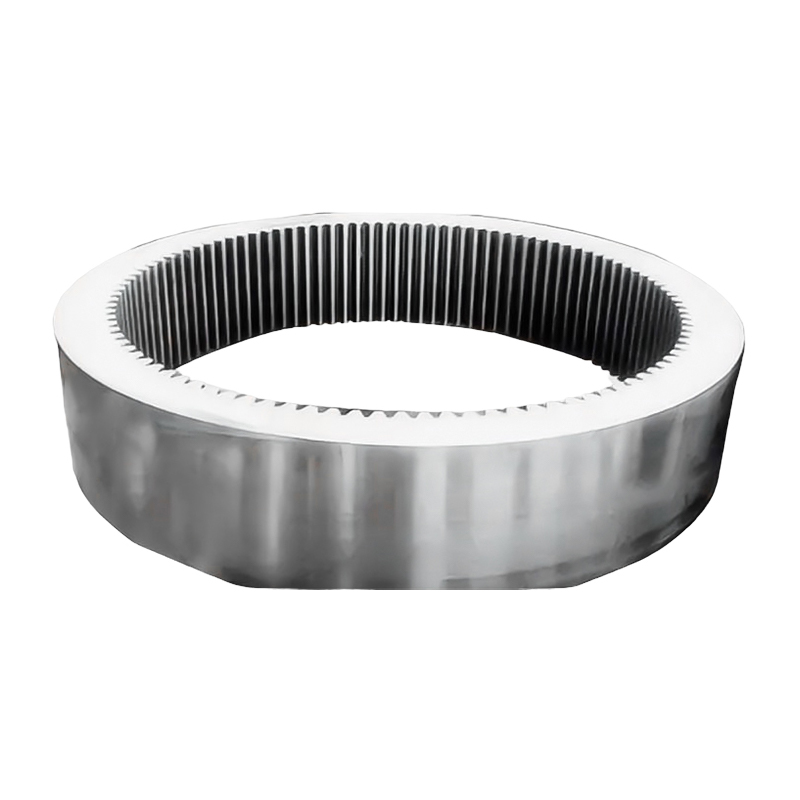
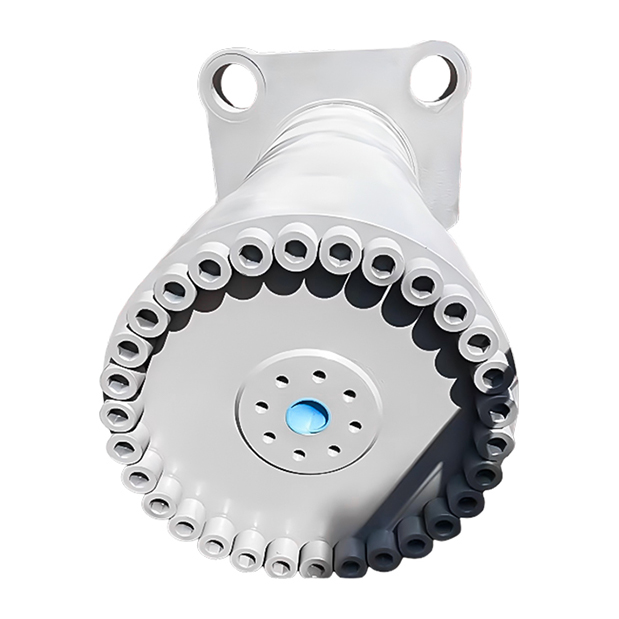

溶接組立鍛造品


ACE Group は、重工業生産を専門とする総合的な企業グループであり、 中国 溶接製作 メーカー および 溶接製作 工場として活動しています。その事業は、鍛造、熱処理、精密機械加工、溶接構造、駆動・遊動式大型チェーンの塗装生産をカバーしています。この統合された構造は、機械製造業界の主要な生産プロセスを網羅し、技術力と大規模生産能力を組み合わせています。
主要関連会社の詳細:
Jiangsu ACE Energy Technology Co., Ltd.: グループの主要生産拠点で、2025年11月に正式に操業を開始しました。55エーカーの敷地に、総建築面積50,018平方メートル以上を有しています。工場には、3トン、5トン、15トンの電動油圧ハンマー、1メートルおよび1.5メートルの垂直リング圧延機、高効率ガス加熱炉、熱処理用抵抗炉、焼入れ槽、高周波焼入れ装置、加工センターなどの生産設備が装備されています。
Yancheng ACE Machinery Co., Ltd.: 2019年に設立され、20エーカーの敷地に建築面積13,333平方メートルを有しています。溶接・矯正鋼構造物の統合生産ラインと精密機械加工工場を備えています。
Yancheng ACE Surface Treatment Technology Co., Ltd.: 駆動・遊動式大型チェーンの大規模な粉体塗装ラインを運営しています。専門的な表面処理技術に焦点を当て、単層塗装で厚さ400μmを達成し、信頼性の高い防食・耐候性保護と外観最適化ソリューションを提供し、グループの製品サービスの全ライフサイクルを向上させています。
ACE Group は、材料科学、熱処理、機械加工、表面処理の分野での経験を持つ若手主要スタッフからなる管理チームに支えられています。彼らは国際および国内規格に精通し、革新者であり、イノベーションを追求しています。関連会社のACE Machineryは、TÜV RheinlandからISO 9001品質管理システム認証、およびISO 14001、45001、50001システム認証を取得しています。専門的、精緻、独自、革新的な企業、国家ハイテク企業として認められ、企業信用格付け3Aを有しています。
統合されたMESおよびERP管理システム、情報化と産業化の統合、データクラウドストレージに基づき、現代的な省エネ企業の構築を目指し、グループは包括的な管理システムを維持しています。計測機器、非破壊検査装置、資格のある人員を有し、材料の内部品質から外観・寸法まで厳格な管理を実施しています。出荷される全製品は100%検査を受け、100%品質出荷と顧客クレームゼロを目指すビジネス哲学に従っています。CNAS基準の実験室を設立し、生産品質管理と技術研究開発において科学的な試験サポートを提供し、製品品質と技術革新を向上させます。
将来、ACE Groupは、関連会社の技術的優位性と産業的相乗効果を活用し続けます。標準化された生産、専門技術、統合サービス、厳格な品質管理システムを通じて、グループはグローバルな顧客に効率的で信頼性の高い工業生産ソリューションを提供し、業界の主要な総合生産サービスプロバイダーとなることを目指して確実に前進します。


12 トンのコーン クラッシャーのメイン シャフトは 18 トンのインゴットとして寿命を迎えます。購入者が最初に直面する決定は、加工公差ではなく、金属をどのように成形するかです。オープンダイ鍛造は、ほとんどの大型、少量、高完全性部品の問題を解決します。これは、高温のワークピースが完全に取り囲まれることのない平坦または単純な輪郭のダイの間で加工されるためです。金属は横に自由に流れ、形状は一度にプレスされるのではなく、一連のパスで構築されます。この 1 つの特性によって、購入できるサイズ範囲、支払う工具、現実的な公差、機械工場にどれだけの金属が残るかが決まります。このガイドではプロセスを説明し、閉じた金型の作業と公平に比較...
もっと見るバルブ カバーの鍛造品は、90 mm の断面にわたって肉厚 14mm の最終検査に達しますが、組み立てられた本体はフランジ移行部で静水圧試験に不合格となり、スケジュールが 6 週間遅れます。図面は正しかったので、ローリング計画は正しくありませんでした。プリフォームはマンドレルに対して小さすぎ、壁は 2 回のライトパスで完成し、中心線は決して強化されませんでした。 発注書を作成する人向けの簡単な説明: 圧延ルート、減速比、検査基準を 1 つのパッケージとして扱います。リングは少なくとも 3 対 1 の縮小率まで回転され、超音波試験によって検証され、圧力使用下で予測どおりに動作します。プレートからカットされたきち...
もっと見るある造船所では、当初の設計では考慮されていなかった塩化物が豊富な港に船舶が係留されていたために、6 年間で 2 本の炭素鋼プロペラ シャフトを交換したことがあります。ニッケル合金鍛造品であるこのフィックスは、それ以来ずっと使用され続けています。この教訓は広く当てはまります。ニッケル合金鍛造品は腐食と高温の問題を解決しますが、それはグレードが実際の使用条件と一致し、鍛造プロセスが合金の完全性を維持する場合に限られます。この記事では、グレード、プロセス制限、注文前に重要なチェック事項について説明します。 ニッケル合金鍛造品の違い ニッケル合金には固溶体として 30% 以上のニッケルが含まれており、...
もっと見る| 溶接 Method | 主要な特性 | アプリケーションシナリオ |
|---|---|---|
| 被覆アーク溶接(SMAW) | シンプルな設備、柔軟な操作。溶接電極は電極と溶加材の両方の役割を果たし、手動操作に依存します。 | メンテナンス、小ロット生産、鉄骨構造物の現場溶接 |
| ガスメタルアーク溶接 (GMAW/MIG) およびガスタングステンアーク溶接 (GTAW/TIG) | アルゴン、二酸化炭素、その他のガスは、空気を隔離し溶接部の酸化を防ぐために使用されます。 MIG 溶接は高効率を実現し、TIG 溶接は優れた溶接品質を保証します | MIG溶接:自動車ボディパネル、アルミニウム合金部品。 TIG溶接:ステンレス、精密部品 |
| サブマージアーク溶接(SAW) | 電気アークはフラックスの層の下で燃焼するため、良好な溶接が形成され、効率が高く、アーク光害がありません。 | 船体、圧力容器などの厚鋼板の一括溶接 |
| プラズマアーク溶接(PAW) | エネルギー密度の高い高温プラズマアークを採用し、薄いワークから厚いワークまで溶接可能 | 航空宇宙における薄肉部品、特殊金属の溶接 |
目視検査: 肉眼または拡大鏡を使用して、溶接の形成、寸法、および表面の欠陥 (気孔率、亀裂、アンダーカットなど) をチェックします。
感電防止: 溶接装置は接地する必要があり、作業者は絶縁手袋と絶縁靴を着用する必要があります。
Q1: 一部の金属 (アルミニウムなど) はなぜ鋼よりも溶接が難しいのですか?
A: アルミニウムは熱伝導率が高く、酸化が早いのが特徴です。熱の放散が非常に速いため、安定した溶融池を形成することが困難です。さらに、酸化アルミニウム層($Al_2O_3$)の融点は2050°Cを超え、金属自体(660°C)よりもはるかに高い。これには通常、AC TIG 溶接または特殊なパルス MIG 溶接が必要です。
Q2: 熱影響区域 (HAZ) とは何ですか?また、それが重要である理由は何ですか?
A: HAZ は、溶融していないが、熱によって微細構造が変化した母材の領域です。この領域は熱サイクルにより脆くなったり、強度が低下したりする可能性があります。亀裂などの構造破壊のほとんどは HAZ 内で発生します。
Q3: 溶接歪みはどのようにして発生し、どのように防ぐことができますか?
A: 歪みは不均一な熱膨張と収縮によって発生します。予防方法には次のようなものがあります。
事前設定: 溶接前に部品を反対方向に傾けます。
対称溶接: 中心から外側に向かって、またはバランスのとれた順序で溶接します。
入熱の削減: レーザー溶接などの高エネルギー密度プロセスを使用します。
Q4: 後加熱や「水素放出」はなぜ必要ですか?
A: 水素原子は溶接部に遅延亀裂を引き起こす可能性があります。後加熱により、水素が金属から拡散します。これは、高張力鋼や厚い板にとって非常に重要です。
Q5: ロボット溶接は手動溶接を完全に置き換えることができますか?
A: ロボットは大量の標準化された生産 (自動車など) には優れていますが、現場作業、複雑な空間的接合、一回限りのカスタム作業、およびリアルタイムの感覚調整が必要な作業では、依然として人間の溶接工が代替不可能です。