ABS 認定鍛造品: 造船所が海洋部品を注文する前に必要なもの
2026-10-16
造船所が受入検査中に鍛造プロペラ シャフトを拒否しました。化学的性質は正しく、引張結果も合格し、工場証明書は完全であるように見えます。欠けているのは、テスト記録に ABS 検査員の署名があるため、譲歩または再テストがなければシャフトを等級に指定された船舶に入れることはできません。この 1 つのギャップにより、新規製作のスケジュールに 3 ~ 5 週間追加される可能性がありますが、鍛造自体は完全に健全です。
ABS認定鍛造品は、単に検査報告書を添付した鍛造品ではありません。これらは米国海運局との調査協定に基づいて製造されたコンポーネントであり、材料グレード、鋼熱、鍛造ルート、テストクーポン、熱処理記録、および完成寸法が ABS 材料および溶接規則に照らして検証されます。証明書はそのチェーンの最後のステップであり、チェーン全体ではありません。
このガイドでは、証明書で確認される内容、通常どの鍛造部品に証明書が必要か、調査手順が通常の生産ルートにどのように適合するか、最も多くの手戻りを引き起こす失敗ポイントについて説明します。
鍛造品の ABS 証明書が実際に何を裏付けるか
ABS は 2 つのレベルで機能し、これらを混同するとほとんどの遅延が発生します。 1 つ目は、プラント、プロセス制御、および試験設備が供給範囲に適合していることを確認する作業承認または製造評価を通じて、製造業者の承認です。 2 つ目は個々の製品の認証で、特定の品目またはバッチが許容されるグレードで製造され、必要に応じてテストされ、鋼の熱まで追跡可能であることを調査員が検証します。
シャフトの場合、ABS はグレード 2 からグレード 5 までの鍛造グレードを認識し、グレードが上がるにつれて降伏強度が上昇し、化学および熱処理の制御が厳しくなります。構造部品と圧力保持部品は別の規則の章に従います。グレードが高いほど自動的に優れているわけではありません。グレード 5 のシャフトにはより厳密な炉制御が必要であり、熱処理記録の逸脱は認証の直接のリスクとなります。
| 文書 | 発行者 | 確認されたこと | 共通のギャップ |
|---|---|---|---|
| ミルテスト証明書 | 製鋼所または鍛冶屋 | 鋼の熱による化学的および機械的結果 | それだけでは ABS 調査要件を満たしません |
| 適合証明書 | ABS | 材料または製品タイプが規則の要件を満たしている | 庭にある商品が調査の下で製造されたことを証明するものではありません |
| ユニットまたはテスト証明書 | ABS検査員 | 特定の品目またはバッチ、立会い試験、熱番号トレーサビリティ | 調査員が実際にテストを目撃した場合にのみ有効です |
| 非破壊検査報告書 | 試験委託先 | 超音波または磁性粒子の結果 | 手順はクラスで承認され、担当者が認定する必要があります |
通常 ABS 認証が必要な鍛造部品はどれですか
クラス分けされた船舶では、要件は機能に従います。故障すると推進力、ステアリング、または圧力境界に影響を与えるコンポーネントは、ABS が調査の対象になると予想しているコンポーネントです。
- プロペラシャフト、インターミディエイトシャフト、船尾管シャフト、スラストシャフト
- ラダーストック、ラダーピントル、ラダーキャリアコンポーネント
- シャフトラインの一部を形成するカップリングとフランジの鍛造品
- カップリングおよび舵アセンブリ用の船舶用ボルト、スタッド、油圧ナット
- 主推進ギアボックス用のギア、ピニオン、シャフト
- 表記が必要な甲板機械および係留コンポーネント
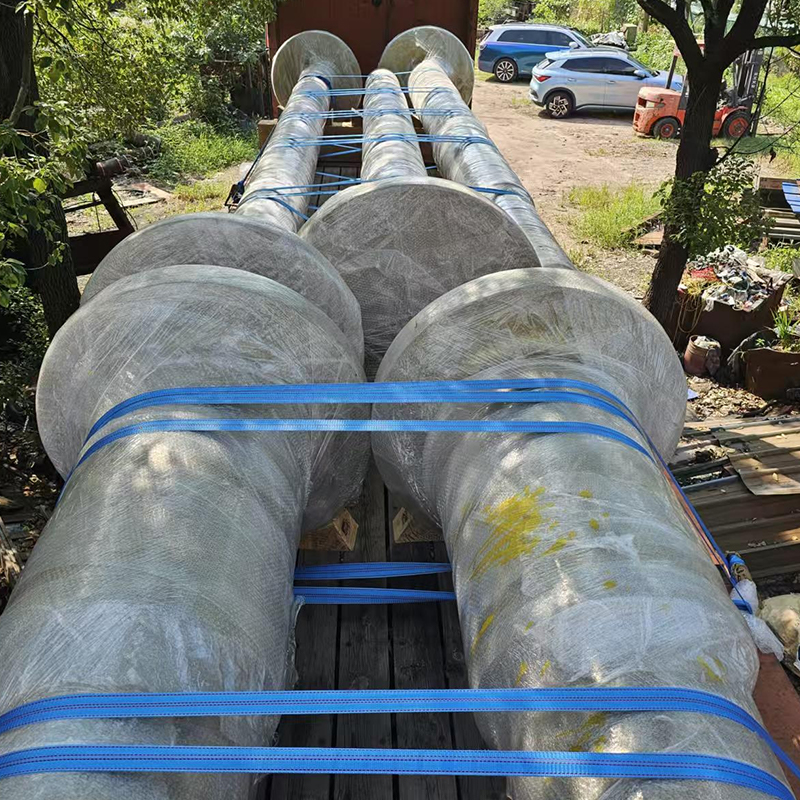 船舶用プロペラシャフト鍛造品 重要な海洋ドライブトレイン用の C45E プロペラ シャフト鍛造品。重量は 10,500 kg で、寸法が大きい。注文する前にアンケートの必要性を確認してください。 製品を見る→
推進チェーンとステアリングチェーンの外側の部品は別の方法で処理されます。ポンプ シャフトまたはブラケットの鍛造品は、クラス表記と旗の状態に応じて、ユニット認証がまったく必要ない場合もあれば、材料証明書のみが必要な場合もあります。この疑問は、鍛造が完了した後ではなく、注文を出す前に解決してください。同じ家族についてのより広い視野が私たちの中にあります。 船舶および港湾機械の鍛造品 範囲。
ご注文から納品までの調査ルート
認定は一連の手順であり、各ステップが次のステップにつながります。先にスキップしても時間を節約できることはほとんどありません。
- ルールチェックと図面レビュー: 図面が公開される前に、クラス表記、必要なグレード、テストスケジュール、衝撃試験温度を確認します。
- 鋼材の選択: 各熱は追跡可能であり、必要に応じて承認された工場によって製造される必要があります。未承認の供給元からの同様のグレードは、テストだけでは修正できません。
- 鍛造:圧下率、鍛造温度範囲、再加熱回数を記録します。補修溶接は工場の判断ではありません。事前の承認が必要で、通常は熱処理を繰り返す必要があります。
- 熱処理: 認定パッケージ用に保持される炉チャート、装入位置、熱電対記録を使用して、グレードに応じた焼きならしまたは焼き入れおよび焼き戻しを行います。
- テストクーポン: 鍛造品の延長部分から採取するか、またはその部品と同じ縮小率と熱処理を施して別個に鍛造した試験片から採取します。
- 立会い試験: 引張試験、衝撃試験、および硬さ試験は、検査員の立ち会いの下、または承認された作業については合意された監視協定の下で実行されます。
- 検査と寸法検査: 必要な合格レベルまでの超音波検査、指定されている仕上げ表面の磁粉検査、および承認された図面と照合した寸法レポート。
- マーキングと証明書の発行: 熱番号、グレード、部品の識別、および検査官のスタンプが適用されるため、機械加工や塗装後もトレーサビリティが維持されます。
購入者が発売前に押さえておくべき検査ポイント
ABS 認定鍛造品をめぐる紛争のほとんどは、合意が遅すぎた詳細に遡ります。これらの項目は注文書に書き込む価値があります。
- 等級の一致: 図面上の等級は、その申請で受け入れられた等級と一致する必要があります。グレードを上げて変更すると、要件と炉の制御に影響します。
- テストクーポンの位置: クーポンは通常、部品の本体からではなく、主作動応力の方向の延長部分から生じます。
- 試験範囲: 熱ごとの引張試験、設計温度での衝撃試験、規則で要求されているセクション全体の硬度調査。
- 検査レベルと範囲: スキャン計画、参照標準、レポート形式に事前に同意しないと、部品の粗加工後に 2 回目の検査が必要になる場合があります。
- 修理方針: 承認のない溶接修理は行わず、文書化された手順なしに表面の兆候を混合することはありません。
- 加工代:鍛造公差と仕上げ公差は別物です。指定されたセクション以下を切断せずに、検査および最終加工に十分な在庫を残してください。
- 文書セット: 証明書、炉図、試験報告書、試験報告書、寸法報告書。すべて図面改訂と相互参照されます。
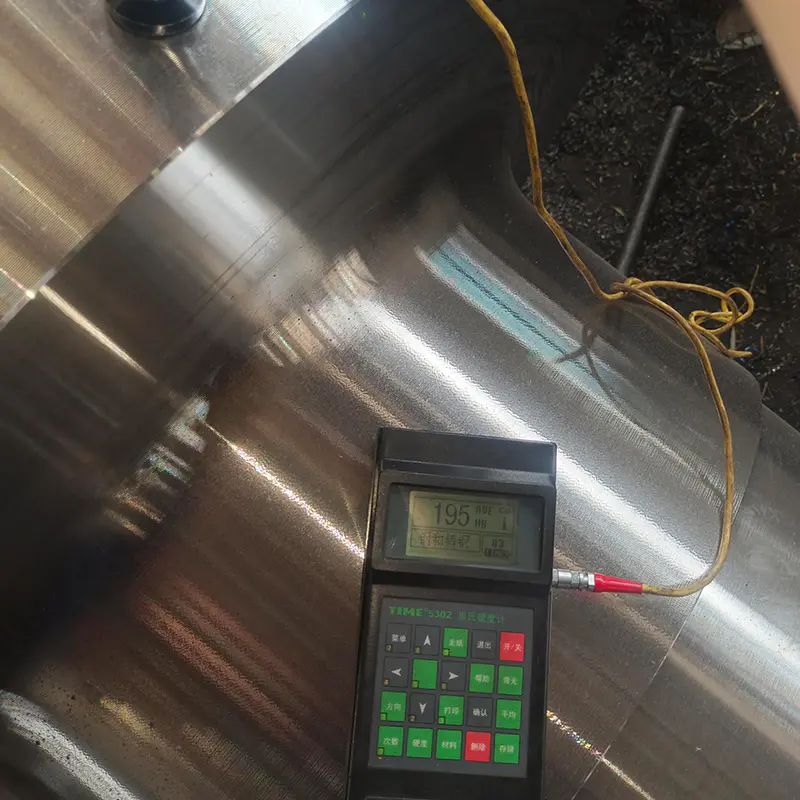 C45E 鋼の船舶用中間シャフト鍛造品 C45E 中間シャフト鍛造、12,100 kg、熱処理および精密機械加工。注文書の早い段階で検査と治療の記録に同意します。 製品を見る→
熱処理記録は多くの場合、サプライヤー ファイルの中で最も弱い部分です。私たちの 金属熱処理の基礎のまとめ 測量士がどのパラメータを見たいかを説明します。
ABS 認定鍛造品が拒否されたり遅れたりする理由
実際には、引張試験の不合格によって不合格が発生することはほとんどありません。それらは証拠のギャップから生じます。
- 証明書は鋼材の熱を対象としていますが、個々の品目は対象としていないため、ユニットのトレーサビリティが損なわれます。
- 完成部品とは異なる熱で鍛造または異なる熱処理を施したテストクーポン。
- ルールの限界を超える硬度のばらつきは、焼入れ中の変態が不完全であることを示しています。
- 間違った温度または間違った試験片の方向での衝撃試験。
- 超音波検査は最終熱処理の前に行われるため、結果は納品された状態を表すものではなくなります。
- 炉グラフが欠落しているか、部品を特定のサイクルにリンクできない充電記録があります。
- 最終調査で不正な溶接補修が判明。
- 加工中にマーキングが失われ、完成した部品を証明書に結び付ける方法がなくなりました。
これらはそれぞれ、予防するのは安価ですが、修正するのは高価です。シャフトの加工が完了すると、再テストは通常、材料を廃棄するか、譲歩を交渉することを意味します。
リードタイム、コスト、承認された作品の価値
認定には実際のコストがかかります。追加のクーポン資料、調査員の出席、追加の試験、本番と並行して実行される文書作成の作業負荷です。最初の商品の場合は、1 ~ 3 週間の余分なリードタイムが予想されます。承認された作業取り決めに基づいて製造された繰り返し注文の場合、検査はすべてのテストに立ち会うのではなく監視ベースに移行するため、数日に短縮される可能性があります。
より良い手段は、社内でチェーン全体を制御する偽造業者を選択することです。下請けに委託されたプロセスはすべて、トレーサビリティの引き継ぎであり、記録が不完全な状態で届く可能性もあります。
ACE Group は、2025 年 11 月に稼働を開始した、江蘇省の 55 エーカーの敷地で、50,018 平方メートルを超える屋根付き生産スペースを備えた鍛造部品を製造しています。この工場では、3 トン、5 トン、15 トンの電気油圧ハンマーと 1 メートルおよび 1.5 メートルの垂直リングローリングマシンが稼働しており、ガス加熱炉、熱処理抵抗炉、焼入れタンク、高周波焼き入れがサポートされています。設備やマシニングセンターなど。鍛造、熱処理、機械加工、溶接加工、表面コーティングは 1 つの品質システムの下で行われ、鋼材の受け入れから発送まで熱量のトレーサビリティが維持されます。
 船舶用ステアリングシステム用舵ストック鍛造品 316L、45E、40Cr の大型舵ストック鍛造品、例: 8,700 kg、D522 × 6002 mm、クラスレビュー用の図面に供給。 製品を見る→
シャフト、舵コンポーネント、フランジとボルトの鍛造品、ギアブランク、および非標準のカスタマイズ部品は、クラスレビュー用に作成された試験および処理記録とともに図面に提供されます。見積もりの段階で表記、グレード、試験スケジュールを確認すると、認定までの道のりが予測可能になります。
ABS 認定鍛造品が成功するか失敗するかは、鋼の品質ではなく準備によって決まります。最初の熱が注がれる前に、グレード、テストクーポン、試験レベル、および書類セットを設定すると、測量士は計画されたルートの終点にある障害物ではなく、計画されたルート上のチェックポイントになります。
ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー