シームレス圧延リング鍛造品: プロセス、公差、材料、および購入ガイド
2026-10-09
1.4 m のギアブランクが、周囲にかすかな線を付けて加工セルに到着します。染料浸透剤は何も示しません。超音波検査は可能で、それは溶接の継ぎ目か、プレートに丸められた一連の介在物のいずれかです。リングは最初の商品で拒否され、組み立てスケジュールは 2 週間遅れ、購入時には当然の疑問が生じます。これを回避できたでしょうか?
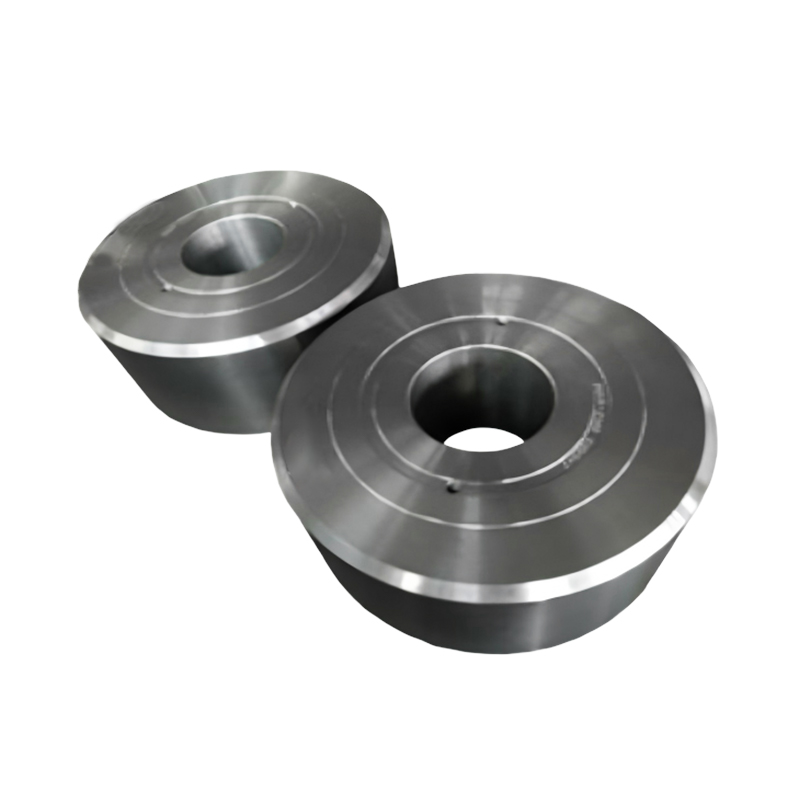
ほとんどの場合、そうです。荷重下で回転し、圧力を保持し、トルクを伝達するものは、プレートから切り出したリングやバーから溶接したリングではなく、継ぎ目のない圧延リング鍛造として指定する必要があります。以下では、その選択によって何が変わるのか、プロセスがどのように実行されるのか、最初に受け取ったパーツを使用できるように図面に何を書くべきかについて説明します。
シームレスという言葉が実際にその部分で何を変えるのか
Seamless はマーケティングではなく、ジオメトリを表します。継ぎ目のない圧延リングには円周方向の溶接がなく、粒子の流れが壁を横切るのではなく円周に沿って流れます。これら 2 つの事実が、購入者が気づくほぼすべての違いを生み出します。
- ギアリング、ベアリングレース、または圧力保持リングが実際に受けるフープ応力と一致する連続的な円周方向の粒子の流れ。
- 溶接シームがないため、亀裂の発生部位が組み込まれておらず、部品の最も高い応力領域に位置する熱影響ゾーンもありません。
- プレートの厚さ全体に異方性がないため、機械的特性がリング全体でより均一に保たれます。
- 超音波検査の必要性が減り、検査ルーチンが簡素化されるため、通常、最初の製品の承認が短縮されます。
- 材料の利用効率が向上します。外径が約 1 メートルを超えると、プレートからリングを切断すると、プレートの大部分が無駄になります。
シームレスなロールリングプロセスの仕組み
もともと縫い目がないので、隠すものはありません。リングはパンチされたドーナツとして始まり、壁が薄くなるにつれて直径が大きくなります。
ビレットの準備、据え込み、打ち抜き
素材を所定の重量に切断し、鍛造温度まで加熱し、据え込みを行って中心を強化し、次にパンチで穴を開けます。その結果、まだ動く材料がたくさんある厚い壁のドーナツができます。
ラジアルおよびアキシアルローリング
ドーナツは駆動されるメイン ロールとアイドラー ロールの間に位置し、2 つの軸方向ロールが高さを制御します。各パスで直径が増加し、壁の厚さが減少します。変形が連続しているため、粒子の流れが円周に沿って進み、内部の気孔が閉じます。オペレーターは、リングが円錐形や楕円形になるのではなく、丸く平らな状態を保つように、半径方向と軸方向の縮小のバランスをとります。
熱処理、試験、機械加工
圧延後、リングは規格化、オーステナイト化、焼入れ、焼き戻しされて指定の状態になり、検査および機械加工されます。通常、荒旋削は最終熱処理の前に行われ、その後仕上げが行われるため、重要な部分の歪みは取り除かれます。
大規模なリングのルートの比較
リングを作る方法は転がすことだけではありません。これは単に穀物の流れを連続的に保つためのルートであり、以下の表は、外径約 300 mm から 3,000 mm の間でそれが最も重要となる場所を示しています。
| ルート | 穀物の流れ | 壁厚のフィット | 一般的な使用方法 | 主なリスク |
|---|---|---|---|---|
| シームレス圧延リング鍛造 | 全周連続 | 中程度の壁から重い壁 | ギアリング、旋回ベアリング、フランジ、圧力部品 | 圧延能力とツーリングのリードタイム |
| プレートからリングをカット | 平面内、エッジで中断 | 壁が薄く、高さが低い | スペーサー、カバー、低荷重リング | 異方性と高いスクラップ率 |
| プレートまたはバーからの溶接リング | 溶接部で中断 | 任意、ただし溶接が優先 | 回転しないダクトとシュラウド | 溶接欠陥、熱影響部、検査費用 |
| 砂型鋳造 | ランダム | 重いセクション | 大型の低応力ハウジング | 気孔が多く疲労強度が低い |
| 自由型鍛造+ボーリング | ラジアル、一部アキシャル | 非常に重い壁、小さな直径 | シャフトとディスク | より多くの加工ストックとより緩やかな壁面制御 |
図面に何を載せるか
リングローリングは一定量のプロセスであるため、あらゆる次元が相互作用します。以下の詳細は、最初の記事が失敗する原因となることが最も多いものです。
- 外径、内径、高さ、肉厚、公差あり。外径だけでなく肉厚も明示的に制御します。
- 壁に対する高さの比率。最大約 4 対 1 の比率できれいに回転します。非常に平らで薄いリングは平らに保つのが困難です。
- 圧延または機械加工された状態。圧延リングでは、直径に応じて通常、表面あたり 3 mm ~ 8 mm のストックが残ります。
- 同心性と平坦性。回転リングは最終パスの前に楕円形に変化する可能性があるためです。
- 材料グレード、熱処理条件、硬度範囲、および硬度の測定場所。
- 超音波許容レベルとテスト対象の参照標準。
- 疲労寿命が重要な場合、最初の成形品に対するグレイン フローまたはマクロエッチングの要件。
材質と熱処理
炭素鋼および合金鋼は、ほとんどのリング加工に対応します: 1045、4140、42CrMo4、34CrNiMo6、および強度と焼入れ性が重要となる同様のグレード。 304、316L、17-4PH、420 などのステンレス グレードは、特に食品および飼料機械、ポンプおよびバルブ部品など、耐食性や耐摩耗性が設計を左右する場合に使用されます。ステンレスリングがテーブルの上にある場合、 ステンレス鍛造品 ステンレス鋼は加熱、変形、冷却に対する反応が炭素鋼とは異なるため、グレードが凍結する前に検討する価値があります。
鍛造は鍛流線を設定しますが、熱処理は特性を設定します。焼ならしは圧延後の組織を改善し、焼入れと焼き戻しは強度と靱性を確立し、その後歯車の歯や摩耗面に高周波焼入れが適用されることがよくあります。大きなリング全体で狭い硬度バンドを保持することは、有能なサプライヤーと多忙なサプライヤーを分ける仕事の一部です。
巻かれたリングがコストを稼ぐ場所
風力タービンのギアボックスは最も明らかなケースです。 3 MW ~ 10 MW のプラットフォームのリング ギア、サン ギア、および遊星キャリアは 20 年間にわたって反転負荷にさらされ、そのデューティ サイクルに円周溶接は存在しません。
 5 ~ 10 MW ギアボックス用の風力タービン リング ギア鍛造品 5 ~ 10 MW 風力タービンのメイン ギアボックス用のリング圧延鍛造品。遊星伝動をサポートし、安定したトルク伝達を実現する精密研削歯形を備えています。 製品を見る→
クレーン、港湾設備、掘削機で使用される旋回ベアリングとフランジ付きリングも同じ論理に従います。リングは機械の全荷重経路を担っており、丸めたリングは均一な断面を提供し、切断または溶接された代替品よりも衝撃荷重に優れています。
 船舶および港湾機械用旋回軸受鍛造品 船上のタンク、排気ライン、冷却ライン、港湾機械用の鍛造旋回リングで、厳しい条件下でも安定した構造と信頼性の高いシールを実現します。 製品を見る→
圧力保持部品も同様です。管板、バルブ本体、ケーシングヘッド、坑口コンポーネントはすべて、内部欠陥がないことで利益を得ています。食品および飼料機械にはステンレスのリングや摩耗部品が使用されており、強度だけでなく耐食性や衛生性も重要です。設計が標準サイズから外れる場合、カスタム ルートは通常、カタログ リングに基づいてアセンブリを再設計するよりも安価です。
圧延リング鍛造品の調達チェックリスト
圧延リングと溶接リングの価格比較が一致することはほとんどありません。溶接リングでは総コストの中に溶接、検査、再加工が含まれないためです。注文書を発行する前に、これらの質問をしてください。
- どのようなリングローリングミルを運営していますか? 1 m および 1.5 m クラスの垂直ミルは、ロールのないハンマー工場では提供できない壁と高さの制御を実現します。
- 扱える最大ビレット重量とリング直径はどれくらいですか?これにより、完成した外径が現実的なものであるかどうかが決まります。
- 熱処理は社内で行われますか?焼きならし炉、焼き入れタンク、焼き戻し炉、高周波焼き入れ装置によって、図面上の値が再現可能かどうかが決まります。
- 最初の記事パッケージには何が含まれますか?寸法レポート、超音波レポート、材料証明書、および疲労寿命が重要な場合には結晶粒の流れを示すマクロエッチングを要求してください。
- サプライヤーは部品を完成させることができますか?ニアネットリングは依然として旋削、ボーリング、ギアカットが必要であり、場合によっては 溶接アセンブリ 巻かれたリングに接続されています。ハンドオフが減れば、許容範囲が失われる可能性も減ります。
江蘇省塩城市にある ACE Group は、この種の統合チェーンを運営しています。その中核となる生産拠点は、敷地面積55エーカー、床面積50,018平方メートル以上で、2025年11月に稼働開始しました。設備リストには、3トン、5トン、15トンの電気油圧ハンマー、1mおよび1.5mの垂直リングローリングミル、ガス加熱炉、熱処理抵抗炉、焼き入れタンク、高周波焼き入れユニット、溶接付きマシニングセンターが含まれます。下流には製造と耐久性の高い塗装ラインがあります。
荷重下で回転したり、圧力を保持したり、繰り返し衝撃を受けるリングの場合、シームレス圧延リング鍛造品がアップグレードではなくデフォルトの答えとなります。肉厚、加工代、検査レベルを早めに確定し、図面に落とし込み、社内で圧延、熱処理、仕上げができることを確認してください。この組み合わせにより、最初の製品が失敗する原因のほとんどが取り除かれ、そもそも会話の始まりとなった溶接シームも取り除かれます。


ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー