圧延リング: シームレスリング鍛造プロセス、材料および調達ガイド
2026-10-02
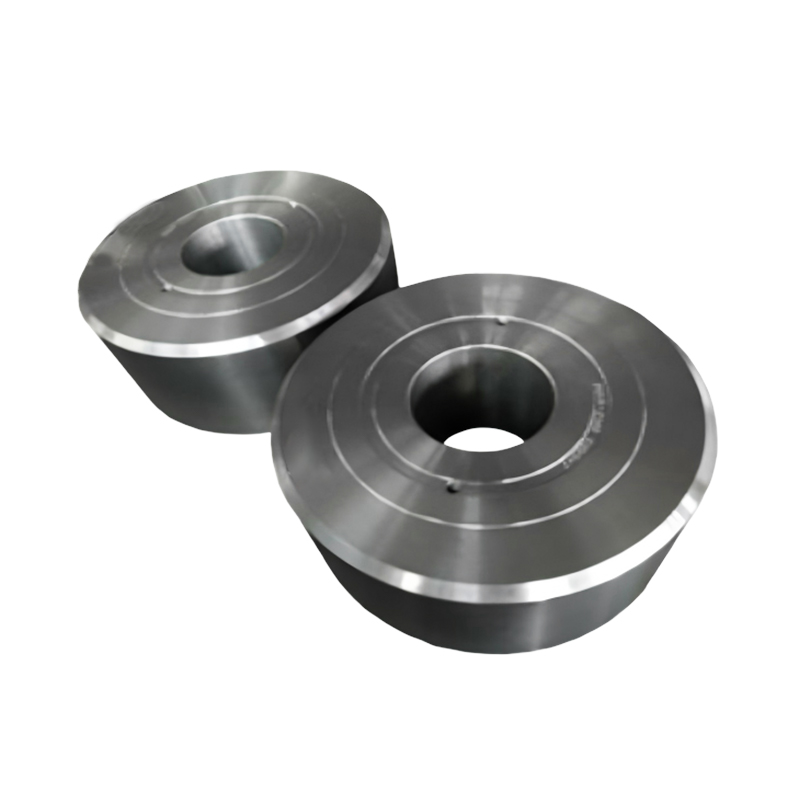
直径約 1.5 m の風力タービンのギアボックスのリングギアは、鋳造品として、またはプレートから円形に切り出したものとして開始されるわけではありません。これは、切断されたビレットとして開始され、加熱、据え込み、穴開けを行った後、壁が薄くなり、直径が目標サイズに成長するまで、メイン ロールとマンドレルの間で圧搾されます。工場から出てくるのは、円周上に連続的に流れる粒流を備えたシームレスな圧延リングです。これはまさに、回転部品、耐荷重部品、または圧力保持部品に必要なものです。
購入者向けの簡単な答えは、円形部品が複数の方向に荷重を運ぶ場合、通常、溶接されたリングやプレートから機械加工されたリングよりも、丸められたリングの方が安全な方法です。この記事の残りの部分では、プロセスの順序、材料の選択、議論に値する公差、および入荷時に出荷が受け入れられるか拒否されるかを決定する検査手順について説明します。
ロールドリングの違い
リングローリングは熱間成形プロセスであり、切削プロセスではありません。金属はプラスチックであると同時に変形するため、粒子構造はスライスされるのではなく、円周に沿って形成されます。この 1 つの特性が、購入者が気にするメリットのほとんどをもたらします。
- 溶接継ぎ目がないため、検査、認定、または最終顧客への説明が必要な熱の影響を受けるゾーンがありません。
- リング周囲の機械的特性は一貫したままであり、これは回転またはシールする部品にとって重要です。
- ネットシェイプに近い肉厚を形成できるため、取り代や切りくず量が減少します。
- 溝、段、またはフランジを備えたプロファイルリングは、多くの場合、ネット近くで転造できるため、別個の機械加工作業が不要になります。
トレードオフも現実のものです。ローリングには、工具、適切な機械エンベロープ、およびセットアップを正当化するのに十分な数量が必要です。床上の機器によって直径と重量の作業範囲が設定されるため、1 m および 1.5 m の垂直リングローリングマシンを稼働させる工場は、定義されたサイズの範囲をカバーし、その範囲をはるかに外れた部品は別のルートに属します。
リングローリングシーケンス、ステップバイステップ
順序を知ることで、欠陥や遅延がどこから発生しているのかを簡単に確認できます。
- ビレットの選択と切断。グレード、ヒートナンバー、重量、完成したリングのサイズにスケールロスと機械加工代を加えて記録されます。
- 加熱。ビレットは制御された炉内で鍛造温度に加熱されます。冷たすぎると亀裂が入る危険があり、熱すぎると粗大な粒子が後で回収できなくなる危険があります。
- 動揺と予形成。ビレットをひっくり返して鋳造構造を破壊し、厚いドーナツプリフォームに成形します。
- ピアス。プリフォームに穴を開けて開始穴を作成します。
- 初期ローリング。プリフォームはメインロールとマンドレルの間に配置されます。直径が大きくなるにつれて肉厚は減少します。
- サイズに合わせて丸めていきます。軸ロールは高さを制御し、ガイドロールはリングを丸く中心に保ち、オペレーターは直径と温度を最終サイズまで追跡します。
- ポストフォージ操作。熱処理、必要な箇所の矯正、機械加工、非破壊検査、マーキングおよび認証。
ステップ 5 と 6 では、ほとんどの次元の問題が発生します。リングが丸くずれたり、高さがずれたりした場合、すべての面の取り代から修正を行わなければならないため、いくら加工しても経済的に修正できません。
主要なリング作成ルートの比較
4 つのルートはほとんどの円形部品をカバーしており、サービス中と機械工場内ではまったく異なる動作をします。
| ルート | 穀物の流れ | 溶接シーム | 原料収量 | 一般的なフィット感 |
|---|---|---|---|---|
| シームレスなロールリング | 全周連続 | なし | 肉厚が高く、ネットシェイプに近い | 回転リング、圧力保持リング、衝撃負荷リング |
| プレートまたはバーからの溶接リング | 溶接部で中断 | 1 つ以上 | 中等度 | 大径、低応力リングを短納期で提供 |
| プレートからリングをカット | 流れ方向を横切るカット | なし | 低い、プレートの大部分がチップになる | 試作品および極少量 |
| キャストリング | ランダム、多孔性の可能性あり | なし | 高く複雑な形状も可能 | 軽負荷時の複雑なプロファイル |
任務に応じた材質の選択
炭素鋼および合金鋼
中炭素鋼は、耐食性よりも強度が重要な一般的な構造リングをカバーします。クロムモリブデンタイプなどの合金グレードは、高い降伏強度と良好な衝撃靱性を同時に保持する必要がある焼き入れおよび焼き戻しリングの主力製品です。硬度の範囲と衝撃の要件は、一方が他方を推進するため、一緒に記述する必要があります。
ステンレスおよび耐摩耗グレード
耐食性は会話全体を変えます。 SS316L などのオーステナイトグレードは、食品および飼料機械のインペラや撹拌機コンポーネントなど、湿式、酸性、または衛生的な用途に選ばれています。 SS420 などのマルテンサイト グレードは、耐摩耗性を考慮して選択されます。たとえば、嵌合面に接触する摩耗リングでは、変形することなく摩耗に耐える必要があります。ステンレスヒーターは温度管理があまり厳しくないため、 ステンレス鋼の鍛造実習 サプライヤーを認定する際には精査に値します。
 SS420ウェアリング/鍛造リング耐性部品 鍛造品 飼料機械では、原料に水分や塩分などがある程度の腐食性を示す物質が含まれる場合があります。 SS420ステンレス... 製品を見る→
見積もりを依頼する前に図面に記載する内容
完全な図面は、リングの調達における最も高価な誤解を防ぎます。少なくとも以下をカバーします。
- 外径、内径、半径方向の壁の厚さ、軸方向の高さ、重要な寸法がマークされています。
- 同心度、平面度、平行度、真円度の公差は、熱処理前ではなく熱処理後に指定されます。
- 機械加工代は表面ごとの最小値として記載されており、仕上げルートと一致しています。
- 単一の硬度値ではなく、さまざまな硬度の熱処理条件。
- 試験範囲: ブランクの超音波試験、機械加工表面の磁性粒子または染料浸透剤、引張試験および衝撃試験のサンプリング頻度。
- 材料証明書レベル (例: EN 10204 3.1)、および第三者の証人の要件。
- 特に積み重ねられたり海上で輸送されるリングのマーキング、トレーサビリティ、および梱包。
薄肉リングには特に注意が必要です。直径が大きく壁が狭い軽量の強化リングは、焼入れ中に容易に歪み、最終機械加工まで歪みが常に確認できるわけではありません。その場合の実際的な答えは、余裕を持たせるか、計画的な矯正ステップを行うか、最初のカットを行う前に合意した異なる熱処理シーケンスを選択することです。
 強化リング鍛造品 飼料機械、特にペレットミル、ミキサー、クラッシャーのシリンダーシェル、ローターシャフト、搬送パイプなどの主要部品では、補強リングが使用されます。 製品を見る→
転がしたリングが重労働を行う場所
発電
風力発電機のリングギア、遊星キャリア、ベアリングリングは何十年にもわたって負荷が逆転するため、シームレスな構造と一貫した硬度は交渉の余地がありません。 5 MW ~ 10 MW クラスのギアボックス用のリングギアは、熱処理後に厳密な同心度を保持する必要がある圧延リングの典型的な例です。
 風力タービン 5MW-10MW 第 1/2 段リングギア鍛造品 18CrNiMo7-6などの高純度合金鋼を使用し、リング転造成形、浸炭焼入れ加工を施しています。表面硬度は 58 ~ 62HRC に達し、... 製品を見る→
水力発電と原子力の研究も同じ論理に従います。ガイドベーンのコンポーネント、発電機のシャフト、従来のアイランド部品、および配管ノズルの鍛造品はすべて、溶接修復ではなく方向性のある粒子の流れに依存しています。
海洋、港湾および海洋機器
旋回ベアリング リング、鍛造フランジと接続部品、舵システムのコンポーネント、船舶用ボルトは、塩分を含んだ空気と絶え間ない振動の中に置かれるため、ベアリング レースに溶接シームを設けるという選択肢はまったくありません。
鉱業、冶金、石油とガス
圧延機のベアリング ハウジング、矯正ロール、クラッシャー コンポーネント、ケーシング ヘッド、マンドレル ハンガー、破砕ヘッド、およびバルブ部品はすべてリングまたはリング状の鍛造品として製造され、衝撃靱性と圧力封じ込めが材料仕様を決定します。
食品・飼料・一般機械
ミキサーやコンベヤーのギア リング、ウェア リング、フランジ、コネクタ リングは、多くの場合、ステンレスまたは表面硬化されています。ここでの生産量は通常より少ないため、プロセス制御を損なうことなく、より小さなバッチを処理するサプライヤーの意欲が決定要因になります。
検査と熱処理が結果を決める
サプライヤーに原因があるリングの障害のほとんどは、劇的なものではありません。それらは、ラップ、縫い目、またはローエンドに漂った硬度バンドです。鍛造ブランクの超音波検査は、機械加工の前に内部の不連続性を検出し、いずれにしても廃棄される部品にコストがかかります。サンプルリング上の硬度マッピングは、急冷タンクが実際に炉の約束通りの動作をしているかどうかを示します。
リングの熱処理では、歪みや残留応力を制御または焼き付ける作業も行われます。正規化、焼入れ、焼き戻しパラメータ、冷却の均一性、炉内でのリングの配置はすべて、最終的な真円度に影響します。熱処理をブラックボックスとして扱うサプライヤーは、問題を貴社の加工ラインに伝え、 金属熱処理の基礎 プロセスを監査するときに検討する価値があります。
リングローリングサプライヤーの選択
まず機器リストを見てください。これは、ショップが実際に社内で制御できるものを定義しているからです。 3 t ~ 15 t の範囲の鍛造ハンマー、1 m および 1.5 m の垂直リング圧延機、ガス加熱炉、熱処理抵抗炉、焼入れタンク、高周波焼入れ装置、マシニング センターを備えたサプライヤーは、部品を第三者に渡すことなく、ビレットから仕上げ穴までリングを運ぶことができます。
スケールも役立ちます。 2025年11月に稼働を開始した約55エーカー、建築面積50,018平方メートルを超える生産拠点は、加熱から圧延、熱処理、仕上げまでの多段階フローをサポートしています。この種のレイアウトにより、ステップ間の待ち時間が短縮され、操作間の温度と清浄度が保護されます。
次に、ローリングショップと貿易オフィスを区別する質問をしてください。
- リングは社内で巻かれていますか、それともブランクとして購入され再販されますか?
- どの超音波および表面検査方法が、誰によって適用されますか?
- 指定されたグレードではどのような硬度範囲が達成可能ですか?また、それはどのように検証されますか?
- 工具の所有者は誰ですか? 初品リングはどのように承認されますか?
カタログ規格外のサイズや形状については、 非標準およびカスタム鍛造リング 図面に前述の公差、テスト範囲、および認証レベルが含まれている場合、通常は図面に仕上げるのが最速のルートです。
転がされたリングは、早期に行われた決定に報酬を与えます。最初のビレットを切断する前に材料、熱処理条件、検査範囲を決定し、圧延と熱処理が 1 つの屋根の下で行われるサプライヤーを選択すれば、部品は丸く健全な状態で到着し、次の作業に備えることができます。これらの詳細をオープンのままにしておくと、追加の機械加工、拒否された熱、または図面とまったく一致しないリングとしてコストが後で表示されます。


ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー