圧延リング鍛造: シームレスリングプロセス、公差、サプライヤーチェック
2026-10-01
リングは通常、金属が接触する部分で破損します。それは溶接の継ぎ目、または軌道内の粒子の流れを止める切断端である可能性があります。その弱点を解消するために存在するのが圧延リング鍛造です。プレートからリングを切り出したり、バーストックからリングを溶接したりする代わりに、プロセスは穴の開いたドーナツ型のプリフォームから始まり、材料が 360 度全周にわたって連続的な円周方向の粒子の流れに絞り込まれるまでそれを圧延します。
後でやり直しを省くことができるので、最初に結論を述べます。リングがトルク、内圧、逆転荷重、または疲労デューティ サイクルに耐える場合、プラズマ カット プレート リングよりもコストが高くなりますが、通常はシームレスな圧延リングが正しいルートとなります。部品が低応力スペーサまたはフラット カバーである場合、ローリングに追加の手順を実行する価値はほとんどありません。このページの残りの部分では、プロセスがどのように実行されるか、偽造としてどのような許容範囲が想定されるか、発注書を発行する前に何を確認する必要があるかについて説明します。
シームレスな圧延リングが切断または溶接リングに勝る理由
金属は一度加工すると方向性が決まります。鍛造は介在物と粒界を材料の流れの方向に揃え、リングローリングはこれらを円周に沿って揃えます。これは回転リングがフープ応力を伝える方向と全く同じです。奉仕においては 3 つの結果が重要です。
- 溶接シームがないということは、熱の影響を受ける部分がなく、部品の最も応力が高い部分での溶接検査の必要がないことを意味します。
- 連続的なフープ粒子の流れは、流れが直線的に流れて切断端で単に停止するプレートからのリング切断よりも優れた耐疲労性と優れた亀裂阻止挙動をもたらします。
- 圧延中の厚さ方向の変形により、元のインゴットまたはブルームから残された内部気孔が閉じられるため、圧延リングが圧力保持や高負荷の部品に好まれるのはこのためです。
カットされたリングが自動的に不良部品になるわけではありません。非構造スペーサー、ガード リング、または 1 回限りの修理部品の場合、プレートからの切り出しは迅速かつ安価です。高くつく間違いは、鍛造流動特性を必要とする用途にカットリングを指定し、現場での故障や超音波検査での予期せぬ不合格によって違いを発見することです。
圧延リング鍛造の手順、ステップバイステップ
リングローリングは長い鍛造シーケンスの後半であり、前半が後半の品質を決定します。典型的なルートは次のようになります。
- ビレットを計算された重量に切断し、制御された炉内で鍛造温度まで加熱します。
- ビレットをアプセットして断面積を増やし、鋳造組織を強化します。
- アプセットブランクをパンチで穴を開けて、ドーナツと形容されることが多い中空のプリフォームを作成します。
- プリフォームをメインロールとマンドレルの間に置きます。メインロールが駆動し、マンドレルが内側に押し付けられ、直径が大きくなるにつれて壁が薄くなります。
- 軸方向または円錐状のロールを導入して高さを制御し、リングが拡張する間に面を直角にします。
- 最終サイズに圧延し、冷却、熱処理、機械加工、検査を制御します。
重要な変数は圧延率であり、圧延中にプリフォーム壁に対して肉厚がどの程度減少するかを意味します。プリフォームの穴が薄すぎるか、圧延が少なすぎると、ボア内の変形が不十分になり、構造が不均一になる可能性があります。プリフォームが重すぎると、材料と圧延時間が無駄になります。これが、リングローリングがラック上にあるビレットから前方に計画されるのではなく、完成部品から後方に計画される理由です。
工業作業の大部分はラジアルアキシャルミルで処理され、リングが成長する際にサポートが必要な大径の場合は垂直リングローリングミルが一般的です。サイズ範囲が広いです。外径約 200 mm から数メートルまでのリングが同じ原理で作られ、壁の厚さ、高さ、機械の能力によって、どのルートが作業に適しているかが決まります。
リング製造ルートの比較
プロセスを選択する前に、各ルートが実際にどこで効果を発揮するかを確認するのに役立ちます。以下の比較では、木目の流れ、継ぎ目の状態、および材料の使用を決定基準として使用します。
| ルート | 穀物の流れ | 縫い目の状態 | 素材の使用 | どこに当てはまるか |
|---|---|---|---|---|
| 転造リング鍛造 | 連続的かつ円周方向、フープ応力と一致 | なし | 中程度、穴を開けた中心は再利用できることが多い | ギアリング、ベアリングレース、フランジ、圧力保持リング |
| プレートからリングをカット | プレートの圧延方向に追従し、切断端で停止します。 | なし in the ring, but properties are directional | 高い、センターディスクがスクラップであることが多い | 非構造スペーサー、カバー、ワンオフパーツ |
| 溶接加工 | 溶接部および熱影響部で中断 | 1 つ以上の縦方向の溶接 | 非常に大きな直径の場合は低い | ダクト、ガード、低応力サポート |
| シームレスチューブを所定の長さにカット | 軸方向、チューブの周囲ではなくチューブの軸に沿って | なし | 良いですが、標準のチューブサイズに限定されます | 薄肉ブッシュとスリーブ |
部品がフランジ ブランク、ギア リング、ベアリング レース、または風力タービン ギアボックス リングである場合、使用荷重はフープ方向に作用し、流線は応力がかかる場所に到達するため、一般にローリングの方が良いルートとなります。
 フランジ鍛造品 さまざまな材質が用意されているため、設置とメンテナンスが簡単で、さまざまなパイプライン システムを迅速に構築できます。優れたシール性能を誇ります。 製品を見る→
計画すべき公差と鍛造条件
圧延リングは、加工代を付けて圧延した状態、または荒加工およびプルーフ加工を施した状態で供給されます。鍛造寸法は完成公差ではなく出発点であり、数値は直径、肉厚、材質、圧延パスの数によって異なります。以下の表は、図面上で予想および確認すべき一般的な範囲を示しています。
| 特徴 | 鍛造品としての一般的な状態 | 仕入先への確認事項 |
|---|---|---|
| 外径 | 公称値の約プラスまたはマイナス 1%、または 3 mm のいずれか大きい方 | 図面で鍛造そのままの外面が許可されているかどうか |
| 穴径 | 中程度のリングでは約 3 mm オーバーサイズ、重い壁ではさらに大きくなります | 最小穴加工代。通常、これが合否を決定します。 |
| 肉厚 | 一般的なリングでは公称プラス 3 mm ~ マイナス 1 mm | 偏心は壁の許容値にすでに含まれているかどうか |
| 高さまたは軸長 | プラスマイナス2mm程度 | 面を直角にするためにプロファイルされたアキシャルロールを使用するかどうか |
| 楕円形 | 作業ガイドとして直径の約 0.5% | サイズ調整パスまたはストレス軽減が価格に含まれているかどうか |
実践的なポイントが 2 つ続きます。通常、リングが修復可能かどうかはボアのクリーンアップによって決まるため、外径ではなくボアの最小加工代を常に指定してください。また、肉厚が薄く、直径が大きいリングは、丸く保つのが最も難しいと予想されます。バイヤーとサプライヤーの間で最も意見の相違が始まるのは、楕円性です。
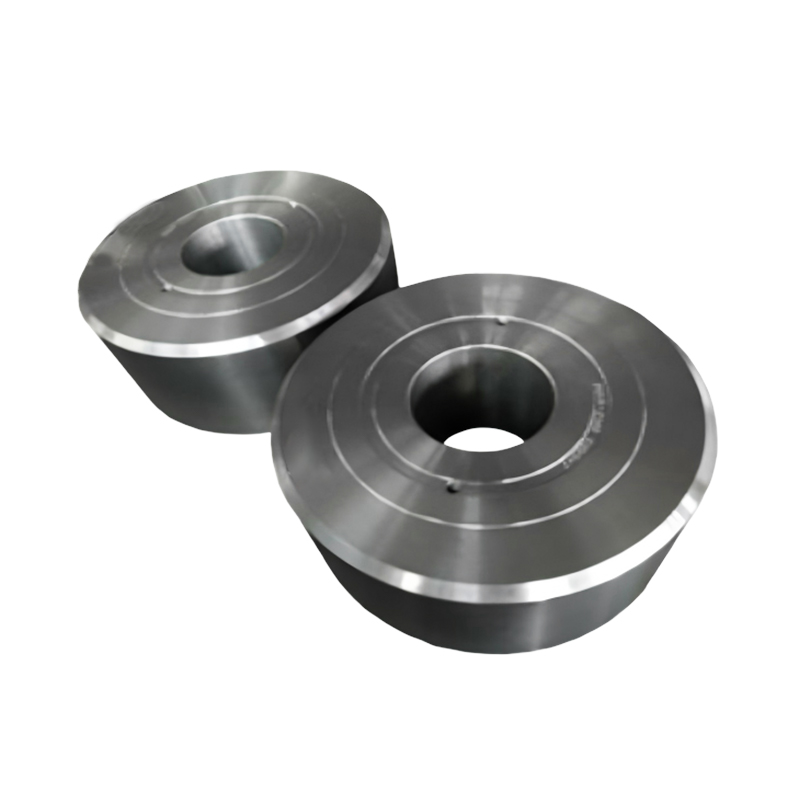
 強化リング鍛造品 飼料機械、特にペレットミル、ミキサー、クラッシャーのシリンダーシェル、ローターシャフト、搬送パイプなどの主要部品では、補強リングが使用されます。 製品を見る→
リング鍛造品の材質と熱処理の選択
リングローリングは、鍛造温度範囲内で材料に穴を開けて圧延できる場合に限り、炭素鋼、合金鋼、ステンレス鋼、ニッケル合金、銅合金に使用できます。一般的な選択には次のものがあります。
- 一般構造リングおよびスペーサー用の炭素鋼およびマイクロ合金鋼。
- ギアリング、重量フランジ、高荷重ハブ用の 4140 タイプグレードなどの焼き入れ焼き戻し合金鋼。
- 鍛造後に浸炭処理を施すギヤリング用の肌硬化グレードです。
- 腐食や衛生的な用途には 316L などのオーステナイト系ステンレス鋼、ウェアリングには 420 などのマルテンサイト系ステンレス鋼が使用されます。
熱処理は習慣ではなく、最終的な特性要件に基づいて行う必要があります。機械加工の前に正規化により組織が微細化され、焼入れと焼き戻しが指定された強度と靱性の組み合わせに達し、溶体化焼鈍がオーステナイトグレードに使用されます。ステンレスリングでは、鍛造温度範囲と冷却経路の両方が重要です。これは、組み合わせを誤ると、後続の機械加工をいくら行っても修正できない鋭敏化や粗大な構造が残る可能性があるためです。詳しい背景については、この記事で説明しています。 ステンレス鍛造品の鍛え方 .
転造リングが重機で使用される場所
風力タービンのギアボックスは、重要な役割を果たしているロールリングの最も明確な例です。 3 MW ~ 10 MW クラスのリング ギヤ、サン ギヤ、および遊星キャリアはメートル単位のサイズで、逆転トルクの下で動作し、20 年間の使用に耐えることが期待されているため、リング ギヤはほとんどの場合、肌焼きまたは焼き入れ焼き戻しされた合金鋼で作られた継ぎ目のない圧延リングです。
 風力タービン 5MW-10MW 第 1/2 段リングギア鍛造品 18CrNiMo7-6などの高純度合金鋼を使用し、リング転造成形、浸炭焼入れ加工を施しています。表面硬度は 58 ~ 62HRC に達し、... 製品を見る→
他の任務も同じロジックに従うため、重工業全体でリングの形状が表示され続けるのはこのためです。
- クレーン、掘削機、港湾荷役機器用のベアリングレースと旋回ベアリングリング。
- 船舶用シャフトおよび舵コンポーネント。鍛造流量と超音波清浄度が何よりも優先されます。
- 圧力容器およびケーシングヘッド、マンドレルハンガー、バルブ本体などの掘削装置リング。
- 圧延機のベアリング ハウジングおよび矯正ロール。リングは負荷と摩耗に同時に耐える必要があります。
フランジ リングは非常に一般的であるため、個別に説明する価値があります。圧延フランジブランクは、周期的な圧力や熱の動きにさらされるフランジに重要なフープ粒子の流れを維持し、プレートから切断されたフランジに現れる方向性の弱さを回避します。
リング鍛造サプライヤーで確認すべきこと
まずは装備リストから。社内でリングを圧延するサプライヤーは、自社のミルとハンマーまたはプレスのサイズと能力を明記できる必要があります。これらの数値によって、一体品として生産できる直径と重量の範囲が決まるからです。たとえば、3 トン、5 トン、15 トンの鍛造ハンマーと並行して 1 m ~ 1.5 m クラスの垂直リングローリングミルを稼働している工場では、中型リングとより重いオープンダイ作業の両方を、まったく作業を行うことなくカバーできます。
次に検査機能が重要になります。超音波検査、磁性粒子または染料浸透検査、公認基準に基づく硬度および機械的検査、さらに寸法レポートについてご相談ください。次に、その部品にどのような文書が添付されているかを尋ねます。通常は、完成したリングとその製造元の鋼材を結び付ける熱番号トレーサビリティを備えた 3.1 タイプの検査証明書です。
最後に、ビジネスの非標準的な側面について質問します。ほとんどのリング プロジェクトは、図面にボア ステップ、キー溝、フランジ、または一連のボルト穴が現れた瞬間に標準でなくなります。すでに取り扱いのあるサプライヤー 規格外の特注鍛造品 一つ屋根の下で加工を完了することで、一連の輸送と再検査のステップがスケジュールから削除されます。
重要なポイント
- 圧延リング鍛造は、連続的な円周方向の粒子の流れを備えたシームレスなリングを生成します。これは、トルク、圧力、または疲労負荷がかかるリングにとって正しい選択です。
- プリフォームの設計と圧下率が内部品質を決定するため、圧延は完成品から逆算して計画する必要があります。
- 鍛造寸法は出発点です。最初のヒートの前に、最小穴許容値と許容可能な楕円率について書面で合意します。
- 材料と熱処理は、古い図面からコピーするのではなく、サービス要件から指定する必要があります。
- 発注前に、ミルの能力、検査範囲、認証のトレーサビリティを確認してください。


ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー