ニッケル合金鍛造品: グレード、プロセス管理、用途、および購入ガイド
2026-09-18
ある造船所では、当初の設計では考慮されていなかった塩化物が豊富な港に船舶が係留されていたために、6 年間で 2 本の炭素鋼プロペラ シャフトを交換したことがあります。ニッケル合金鍛造品であるこのフィックスは、それ以来ずっと使用され続けています。この教訓は広く当てはまります。ニッケル合金鍛造品は腐食と高温の問題を解決しますが、それはグレードが実際の使用条件と一致し、鍛造プロセスが合金の完全性を維持する場合に限られます。この記事では、グレード、プロセス制限、注文前に重要なチェック事項について説明します。
ニッケル合金鍛造品の違い
ニッケル合金には固溶体として 30% 以上のニッケルが含まれており、これにより面心立方構造が安定します。この構造には、極低温での靭性、500°C を超える温度での有効強度、および通常の鋼をひび割れさせる塩化物、硫化物、および酸に対する耐性という 3 つの実用的な利点があります。アロイ 718 のような析出硬化グレードはさらに進化し、時効処理を通じて 1000 MPa を超える降伏強度を実現します。
鍛造は、棒からの鋳造や機械加工では再現できない構造上の利点を追加します。熱間加工は鋳造構造を破壊し、内部の気孔を閉じ、粒子の流れを部品の輪郭に合わせます。したがって、鍛造されたバルブ本体またはタービンシャフトは、繰り返しの圧力と振動の下でより高い疲労強度を示します。重要なコンポーネントの場合、図面で安価な鋳造品ではなく鍛造品が指定されている主な理由はこれです。
一般的なニッケル合金グレードとその選び方
6 つのグレードで、工業用鍛造品のほとんどの問い合わせに対応します。以下の表は、各グレード、その典型的なニッケル含有量、および鍛造業者が通常それから製造する部品をまとめたものです。正確な熱については、該当する ASTM または ASME 仕様に照らして特性値を確認してください。
| グレード | 一般的な Ni 含有量 | 特徴を定義する | 一般的な鍛造部品 |
|---|---|---|---|
| アロイ400 | 63-70% | 耐海水性と氷点下の靭性 | マリンシャフト、ラダーストック、ポンプシャフト |
| アロイ600 | 72%以上 | 高温耐酸化性 | ファーネスロール、熱交換器ヘッダー |
| アロイ625 | 58%以上 | 耐孔食性および耐隙間腐食性 | バルブ本体、防噴部品、タービンブレード |
| アロイ718 | 50-55% | 析出硬化、降伏1000MPa以上 | タービンディスク、ギアシャフト、高強度リング |
| アロイ825 | 38~46% | 耐酸性、特に硫酸およびリン酸に対する耐性 | ケミカルポンプ部品、油田部品 |
| 合金 C-276 | 57%以上 | 酸化性および還元性の酸に対する耐性 | 反応器内部構造物、スクラバー部品、高合金バルブ |
ニッケルの割合ではなく、使用環境によって選択してください。合金 718 は、経年変化に対する応答性が高いため、回転部品や留め具に適しています。合金 625 は、サワーオイルおよびガスのほとんどの圧力境界部分をカバーします。通常、酸の使用には合金 825 で十分であり、経済的な海水オプションは合金 400 です。設計に 625 のみが必要な場合に C-276 にアップグレードすると、耐用年数が増えることなく原材料費が 2 倍以上かかります。
ニッケル合金鍛造品の相対材料コスト (炭素鋼 = 1.0)
材料費は購入者が最初に目にする数字ですが、それがすべてではありません。このグラフは、最も一般的なニッケル合金鍛造品の炭素鋼に対するおおよその原材料コストの乗数を示しています。アロイ 400 はニッケルの選択肢としては最も安価ですが、それでも炭素鋼の 3 倍以上のコストがかかります。合金 625 および C-276 は、鍛造作業が開始される前に炭素鋼のベースラインの 7 ~ 9 倍に位置します。このギャップは、安全のために合金 825 から C-276 にアップグレードすると、材料費が 2 倍以上かかる理由を説明しています。追加コストは、単一のサワー井戸での予定外の停止を防ぐ場合には正当化されますが、サービス環境によって稼がなければなりません。
品質を決める鍛造工程の留意点
ニッケル合金は炭素鋼のように鍛造できません。鍛造温度で高い強度を維持し、熱の伝導が遅く、必要な加工範囲が狭くなります。鍛造品が期待どおりの特性を発揮するかどうかは、次の 3 つのプロセス要因によって決まります。
- 加熱制御。 ほとんどのニッケル合金は 900°C ~ 1200°C の間で鍛造されます。その範囲を超えると、粒子の成長と初期の融解が発生します。それ以下では加工硬化や表面割れが発生します。炉には校正済みの熱電対と記録された浸漬曲線が必要です。
- 縮小と粒度。 各鍛造パスでは、鋳造組織を破壊し、再結晶を引き起こすのに十分な変形が必要です。圧下率が低いと混合粒子組織が残り、疲労強度が低下します。回転部品では、多くの場合、最終粒度 ASTM 4 ~ 7 が指定されます。
- 熱処理。 固溶体グレードでは、仕上げ鍛造後の冷却を制御する必要があります。アロイ 718 のような析出硬化グレードは、720°C 付近で 2 段階の時効処理が必要です。炉の記録は、スケジュールが守られたことを示す唯一の証拠です。
- 工具接触部。 ニッケル合金は表面熱をすぐに失うため、金型を予熱し、接触時間を最小限に抑える必要があります。ハンマーのエネルギーとプレス速度は、合金の化学的性質と同じくらい重要です。
これらの要因は理論的なものではありません。フランジ仕上げ鍛造が冷たすぎると裂け目が発生する可能性があり、同じフランジを炉内で過時効処理すると、見た目は完璧でも、指定された降伏強度が 15 パーセント失われる可能性があります。同じ温度規律が高合金鋼とニッケル合金にも適用されます。私たちのガイド 鍛造ステンレス鋼鍛造品 よくある落とし穴について詳しく説明します。
鍛造材料の高温降伏強度
このグラフは、3 つの鍛造材料の高温での典型的な最小降伏強度を比較しています。アロイ 718 は 600°C でも 800 MPa 以上を維持するため、高負荷回転部品の標準となっています。合金 625 は徐々に強度が低下しますが、それでも 700°C で 400 MPa を超えるため、バルブ本体および圧力ハウジングの有力な候補となります。ステンレス 316 は、290 MPa で開始し、300°C を超えると急速に低下します。 500°C ライン用のステンレス フランジを指定する設計エンジニアは、非常に低い許容応力に耐えなければなりません。ニッケル合金鍛造はその前提を変えます。このグラフは、室温のデータだけが材料の選択に重大な誤解をもたらす可能性がある理由も示しています。
ニッケル合金鍛造品が重工業で使用される場所
ニッケル合金鍛造品は、故障のリスクが高い場合に指定されます。石油およびガスでは、鍛造合金 625 および 825 のバルブ本体、噴出防止装置、および破砕ヘッドが、北極温度から 200°C 以上まで酸性井戸内の圧力を保持します。鍛造ルートにより、鋳造品のこの用途の受け入れを困難にする気孔リスクが排除されます。
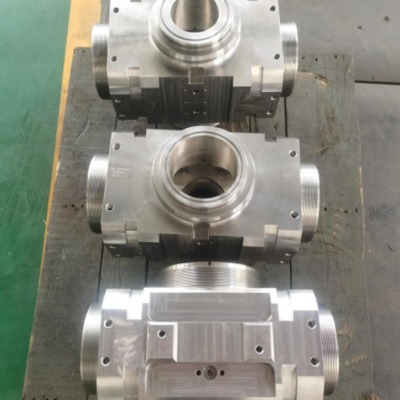 サワーウェルサービス用ニッケル合金噴出防止鍛造品 この鍛造 BOP コンポーネントは高圧油井およびガス井に適しており、合金 625 クラッディングとリン酸塩仕上げにより、極端なダウンホール条件下でも耐食性と信頼性の高い坑口遮断が実現します。 製品を見る→
発電には、温度や腐食がステンレスの限界を超えるニッケル合金鍛造品が使用されます。原子力配管ノズル、管板、水力タービンシャフトなどが代表的な例です。これらの部品は高い曲げ応力下で動作するため、組み立て後の検査アクセスは制限されています。
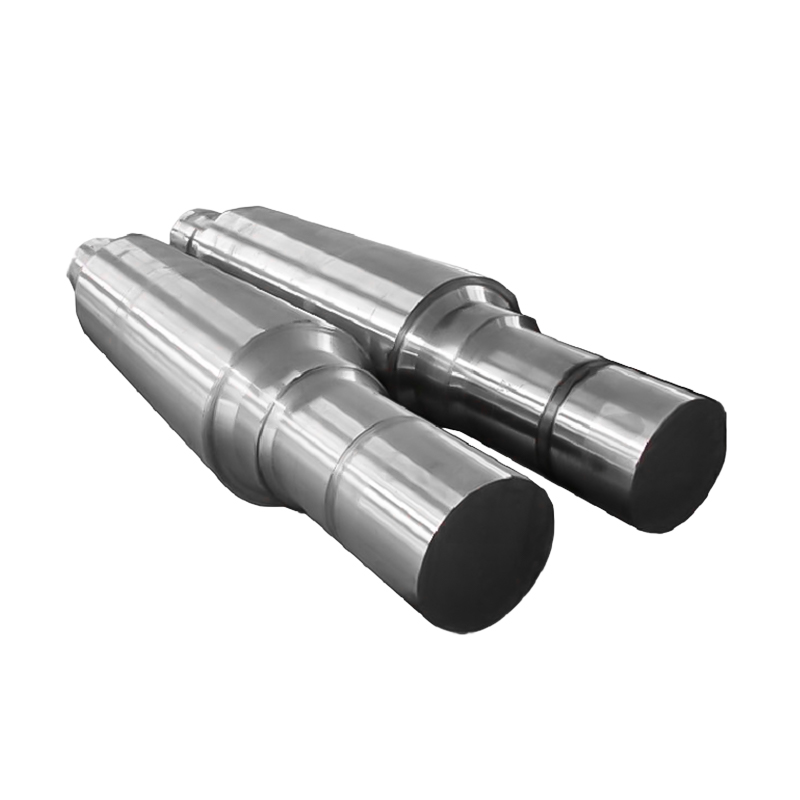 高トルク対応水力発電機シャフト鍛造品 タービン セットのコア トランスミッション コンポーネントであるこの鍛造シャフトは、高トルク、疲労、湿気の多い条件に耐えます。記載されているサイズと材質は、信頼性の高い長期発電をサポートします。 製品を見る→
海洋サービスでは、アロイ400 プロペラ シャフトとラダー ストックは、炭素鋼がすぐに破損する汚染された港での孔食に抵抗します。一方、化学プラントでは、酸処理のバルブ カバー、ポンプ本体、反応器コンポーネントに合金 825 または C-276 が選択されています。現場での溶接修理は難しいため、これらの鍛造品の超音波検査は標準です。
 アロイ625 Overlay Valve Cover Forgings for Severe Duty スリーピース ボール バルブ用に設計された、合金 625 オーバーレイを備えたこの鍛造バルブ カバーは、耐食性とコスト効率のバランスが取れており、高温高圧の化学薬品および油田用途に適しています。 製品を見る→
鍛造品の常温耐力(MPa)
縦棒グラフは、6 つの鍛造グレードの一般的な室温降伏強度を比較しています。合金 718 は時効処理により強化相が細かく分散されるため、約 1035 MPa に達します。合金 625 は約 490 MPa を提供し、適度な強度と優れた耐食性のバランスが取れているため、多くの圧力部品に実用的な選択肢です。低学年は失敗ではありません。ストレスが少なく、予算が限られているデザインに適しています。よくある間違いは、より高い降伏強度とより優れた鍛造品質を同一視することです。実際には、強度が高くなると延性が低下し、溶接手順がより要求されることが多いため、グレードは設計コードと製造計画に適合する必要があります。
ニッケル合金鍛造品のご注文前にご確認ください
鍛造ニッケル合金を購入するには、標準的な炭素鋼フランジを注文するよりも多くの検証が必要です。材料証明書だけでは、その部品が必要な特性を備えていることを証明するものではありません。完全な購入仕様書には以下の内容が含まれている必要があります。
- 材料のトレーサビリティ。 EN 10204 3.1 証明書には、納品された部品と同じ熱および熱処理バッチからの熱番号、組成、および機械的試験の結果が記載されている必要があります。
- 非破壊検査。 超音波方式と許容レベルを指定します。圧力部品では、1.2 mm の平底穴の基準が一般的です。それを注文書に書きます。
- 寸法確認。 穴の同心度、フランジ面の平面度、取り代などを取り決めて、加工後の検査が争いにならないようにします。
- 熱処理記録。 熟成グレードの場合は、熟成が行われたという記述ではなく、実際の時間と温度のグラフをリクエストしてください。
- 設計で必要な場合の粒度。 応力の高いリングや回転コンポーネントは通常、ASTM 4 ~ 7 を指定します。
注文前にこれらの要件を文書化し、書類作成が完了するまで鍛造品をリリースしないでください。プロパティを簡単に比較することで、商業チームが偽造者と交渉する際に選択基準を視覚的に把握できます。下のグラフは、最もよく議論される 3 つの材料ファミリーをスコア化したものです。
鍛造材の使用特性比較(スコア1~10)
レーダー チャートは、合金 625、ステンレス 316、炭素鋼を 5 つのサービス基準にわたって 1 から 10 のスケールで比較します。合金 625 は耐食性と高温強度で優れているため、バルブ本体や坑口の鍛造品によく使用されます。ステンレス 316 は、適度な耐食性と良好な溶接性のバランスを保っていますが、温度によりすぐに強度が低下します。使用環境が穏やかで設計応力が低い場合、炭素鋼は依然として最も安価で最も溶接可能な選択肢です。このグラフにはトレードオフも明確に示されており、パフォーマンスとコスト効率は反対方向に動いています。設計レビュー中にこの種の比較を使用すると、購入者、エンジニア、偽造者が同じ選択基準に同意するのに役立ちます。
全工程鍛造サプライヤーがリスクを軽減する理由
専用の鍛造工場は良好なブランクを製造できますが、全プロセスのサプライヤーはインターフェースのリスクをほとんど排除します。 1 つの企業が加熱、鍛造、リング圧延、熱処理、機械加工、最終検査を管理する場合、材料証明書はビレットから発送まで物理部品とともに残ります。
この統合構造により、非標準部品のリードタイムが短縮されます。偽造者は、複数のベンダーを調整する代わりに、縮小率の調整、エージング スケジュールの変更、テスト クーポンの再加工を 1 つのループで行うことができます。どのプロセスが社内にあるのかを尋ねます。通常、答えは品質問題がどこに隠れているかを明らかにします。
塩城にある ACE Machinery のワークショップでは、3 トン、5 トン、15 トンの電気油圧ハンマー、1 メートルと 1.5 メートルの垂直リング圧延機、完全な記録を持つ熱処理炉、および CNC マシニング センターが稼働しています。その機器の範囲によって、1 つのソースから入手できる最大セクション サイズとリング寸法が決まります。社内の溶接および表面処理と組み合わせることで、同じ施設で一連の引き継ぎを行うのではなく、完成したコンポーネントを納品できます。標準カタログ項目と一致しない図面の場合、 規格外の特注鍛造サービス 標準ブランクと完全に機械加工された部品の間のギャップをカバーします。
ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー