鍛造ローターシャフトガイド: 結晶粒構造、プロセスステップおよび選択のヒント
2026-09-04
発電機のローター シャフトが警告なしに故障することはほとんどありませんが、分解報告書が届くと、その根本原因は通常、鍛造段階での決定に遡ります。つまり、閉じられなかった内部気孔、段差のある肩部で切り取られた鍛流線、コアを脆弱なままにして表面を硬化する熱処理サイクルなどです。これらはまさに、適切に鍛造されたローター シャフトが防ぐように設計されている故障です。
このガイドでは、鍛造ローター シャフトとは何か、なぜ鍛造が回転部品の鋳造や棒材よりも優れた性能を発揮するのか、加熱されたビレットからバランスのとれた組み立てまでのシーケンスがどのように実行されるのか、購入者が注文に署名する前にどの仕様を確認する必要があるのかについて説明します。
鍛造ローターシャフトとは何か、そしてそれが機能する場所
ローター シャフトは、電気機械の回転バックボーンです。モーターまたは発電機の積層コアまたは界磁巻線を担持し、ジャーナル ベアリング内で回転し、曲げ荷重、軸方向の推力、および繰り返しの熱サイクルに耐えながら最大トルクを伝達します。これらの応力は耐用年数にわたって何百万回も反転するため、材料の内部品質は表面仕上げと同じくらい重要です。
鍛造ローター シャフトは、加熱したスチールをハンマーやプレスで高圧をかけながら成形され、金属粒子がランダムに形成されるのではなく、加工応力に合わせて整列します。典型的なアプリケーションには次のようなものがあります。
- 発電所用水力発電機シャフトおよび立型タービンシャフト
- 蒸気タービンおよびガスタービンセットのローターとシャフト
- 産業用モーター、コンプレッサー、ファン、遠心分離機用シャフト
- 電気自動車のトラクション モーター シャフト、鉄道駆動装置、高速スピンドル
サイズ範囲が広いです。トラクション モーター シャフトの重量は数キログラムである場合もありますが、大型のハイドロ セット用の鍛造シャフトは 100 トンを超える場合があります。そのため、鍛造工場ではバッチ サイズではなくハンマー トン数で設備をスケールします。
 水力発電機シャフト鍛造品 水力タービン発電機セット用の大型鍛造シャフト。35CrMo、45#、または 16Mn で入手可能で、重量は最大 10,000 kg です。記事では、鍛造シャフトは 100 トンを超える場合があると述べているため、この製品は、鍛造工場がそのようなサイズにどのように対応するかを示しています。 製品を見る→
なぜ鍛造が鍛流と内部健全性に勝るのか
鍛造ローターシャフトには 3 つのメカニズムが備わっています。まず、熱間加工により、鋳放しの粒子構造が微細化され、インゴットに通常見られる収縮気孔と微小空隙が閉じられます。ただし、鍛造で十分な減速比 (通常、重要なシャフトでは少なくとも 3 対 1) を適用する必要があります。第 2 に、細長い粒子がシャフトの輪郭に沿ったフロー パターンを形成するため、段差、フィレット、キー溝での応力集中が少なくなります。第三に、鍛造により合金元素と介在物がより均一に分布し、断面全体にわたる熱処理結果が安定します。
製造ルート別の相対疲労強度、鍛造シャフトを100として指数化
この表は、焼き入れおよび焼き戻しを行った鍛造シャフトの疲労強度を 100 として指数化し、他の一般的な製造ルートと比較しています。機械加工された棒材は、圧延棒材がすでにある程度の方向性の加工を行っているため、良好な性能を発揮しますが、肩部または溝部でのすべての機械加工により、ローターに最も高い応力がかかる正確な箇所で結晶粒が中断されます。鋳物は主に、合金自体の弱点ではなく、内部収縮と粒子構造の粗さが原因でランクが低くなります。砂型鋳造は、冷却が遅いと欠陥の制御が困難になるため、インベストメント鋳造に劣ります。数百万回の曲げとねじりのサイクルにさらされる部品の場合、通常は鍛造ルートがデフォルトの選択となります。表面状態と熱処理によってもこれらの数値は変動するため、この表は 1 つの特定の設計を保証するものではなく、ルートのランク付けとして読んでください。
鍛造ローターシャフトが段階的に製造される様子
以下のルートは典型的な合金鋼シャフトを説明しており、特定のリスクを取り除くためにすべての段階が存在します。
- 材料の選択: 定義されたグレードと溶解方法に従って清浄な鋼が購入され、熱数のトレーサビリティが試験レポートに反映されます。
- 炉加熱: インゴットまたはビレットは約 1150 ~ 1250 ℃で浸漬され、セクション全体が均一に鍛造温度に達します。
- 熱間鍛造: ストックは計画された縮小率に達するまで引き出され、ハンマーまたはプレスの下で据え付けられ、中空シャフトが打ち抜かれてマンドレル上で拡張されます。
- 熱処理: 焼きならしまたは焼入れと焼き戻しにより、強度と靱性の組み合わせが設定され、同じ熱から切り出されたテストクーポンで検証されます。
- 荒加工: シャフトは、検査と最終フィッティングのための余裕を残しながら、ニアネットプロファイルに加工されます。
- 検査: 超音波検査では内部の不連続性がないか全身をスキャンし、磁粉検査では機械加工された表面に亀裂がないかチェックします。
- 仕上げ機械加工と研削: ジャーナル、シールシート、およびカップリング面は最終公差まで研削され、一般的にベアリングのはめ合いでは IT6 グレードになります。
- バランス調整と文書化: ローターは合意されたグレードに合わせてバランス調整され、完全なテストおよび寸法記録とともに出荷されます。
熱処理と検査
熱処理はシャフトに機械的特性を与える場所であり、鍛造自体と同じように注意を払う必要があります。焼きならしは、より小さなセクションとより単純な応力ケースに適しており、一方、焼き入れと焼き戻しは、大径シャフトに必要な深くて均一な強度を提供します。分かりやすく復習したい場合は、概要をご覧ください。 金属熱処理の基礎 焼きならし、焼き入れ、焼き戻し、および焼きなましを実践的に説明します。
軸径に応じて加工代が大きくなる理由
オープンダイシャフト鍛造品の直径の一般的な加工代 (mm)
この表は、仕上げ加工前のオープンダイシャフト鍛造品の直径の一般的な許容値を示しています。オープンダイの公差はサイズに応じて変化し、厚い部分は焼入れおよび焼き戻し中により多く歪み、超音波スキャンを確実に読み取るためにはきれいな機械加工表面が必要であるため、許容値は直径とともに大きくなります。あらゆるミリメートルの余裕が後で切り取られる必要がある金属であるため、特大の鍛造品は加工時間とリードタイムを静かに増大させます。通常、検査や熱処理の動作に必要な十分な在庫を残しながら、ネットシェイプに近い鍛造を行うサプライヤーは、たとえ多少高い鍛造価格であっても、より経済的な選択となります。購入者は、見積書内で許容値を見つけるのではなく、図面レビュー中に許容値を特定する必要があります。
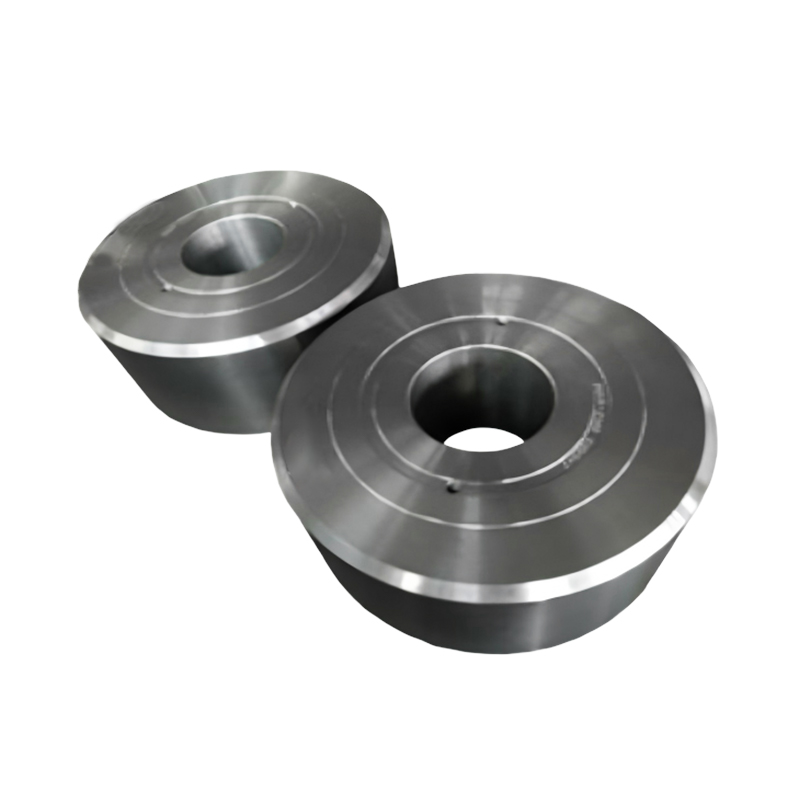
 深穴スピンドル鍛造品 送り機械トランスミッション用の深穴付きフランジ付きシャフト。C45 製、直径 420 ~ 755 mm。機械加工代とニアネットシェイプ鍛造に関する周囲の議論により、ここでのボアとフランジの形状が特に重要になります。 製品を見る→
鍛造シャフト、鋳造、または機械加工された棒材
すべてのローターにとって鍛造が自動的に正しい答えになるわけではありません。正直な比較は、購入者が重要な部分にお金を費やすのに役立ちます。以下のレーダー チャートは、回転部品にとって重要な 6 つの要素に基づいて 3 つの一般的なルートを評価しています。
6 つの選択要素にわたるローター シャフトのルート比較
鍛造および熱処理 圧延棒から機械加工 キャスティング
各軸は中心の 0 から外側のリングの 10 まで伸びており、3 つの多角形は共通のルートがどのように異なるかを示しています。鍛造シャフトは疲労強度、靱性、内部健全性を向上させます。これはまさに高応力ローターに必要なプロファイルです。鋳物は、ハンマーでは製造できない複雑な内部通路や外部形状に到達し、適度な量で経済的であるため、設計の柔軟性が最も優れています。機械加工された棒材は、材料が棚にあり、鍛造や工具加工のステップが必要ないため、小径シャフトのリードタイムとコスト効率の点で有利です。弱点は極端に現れます。棒材では大きな直径や加工された中子を提供できず、鋳物は高サイクル疲労での使用に苦労します。実際的なルールは、曲げ応力とねじり応力が高い場合は鍛造し、形状が重要な場合は鋳造し、直径と負荷が適度な場合は棒材から機械加工することです。
購入者が注文前に指定する必要があるもの
鍛造シャフトをめぐる論争のほとんどは、文書化されていない仕様にまで遡ります。以下の表は、コスト、リードタイム、耐用年数を決定する注文の詳細をまとめたものです。
| 仕様 | なぜそれが重要なのか | 実践的な指導 |
|---|---|---|
| 鋼種と溶解の実践 | 強度、靭性、機械加工性の上限を設定します | 42CrMo4 や 34CrNiMo6 などの合金鋼はほとんどのパワーおよび産業用ローターに適しており、ステンレス グレードは腐食に耐えます。 |
| 機械的特性の限界 | 降伏、引張、伸び、衝撃エネルギーの許容範囲を定義します。 | 接線方向と縦方向の結果が異なるため、値と試験方向を記載します。 |
| 熱処理ルート | セクション全体の強度の深さを制御します | 大径の場合は焼き入れと焼き戻しを行い、実際の焼き戻し温度をレポートに記載してください。 |
| 超音波受け入れクラス | 加工後の内部欠陥紛争を防止 | 生産開始前にクラスとスキャンのタイミングを合意する |
| 加工代とはめあい | 仕上げコストとベアリングの取り付け品質を決定します | 図面レビュー時に許容値を確認し、はめあいが重要な場合は地面ジャーナルを指定します |
| バランスグレード | 高速走行時の振動とベアリング寿命を管理 | 高速ローターは通常、一般産業機械よりも厳しい勾配が必要となります。 |
少量の注文では固定費が大半を占めるため、数量も化学と同じ精査に値します。以下の曲線は、バッチサイズが大きくなるにつれて、鍛造シャフトの単価が通常どのように変化するかを示しています。
鍛造シャフト注文対数量の参考単価指数
この曲線は、単一ピースを 100 に設定して、注文数量に対してプロットした鍛造ローター シャフトのバッチの指標コスト指数です。最初のピースには、セットアップ、工具の準備、テスト クーポン、および完全な文書が含まれており、それが価格を支配する理由です。 10 個ごとに、これらの固定費はバッチ全体に分散され、指数はおよそ 62 に下がります。バイヤーは、この行動を 2 つの方法で利用できます。1 つは重複したスペアを 1 つのリリース注文に統合して、より良い価格差額を達成するか、在庫を保持することが割引よりもコストがかかる場合は 1 つの重要なシャフトに対してより高い単価を受け入れることです。また、1 個の見積りと 20 個の見積りが直接比較できない理由、および発注前にサプライヤーに 2 つまたは 3 つの数量ポイントの価格を依頼する価値がある理由も説明します。
統合鍛造パートナーとの連携
仕様が結果の半分を決定し、サプライヤーが残りの半分を決定します。鍛造、熱処理、検査、機械加工を 1 つの屋根の下で行うショップを探してください。別々のベンダー間で受け渡しを行うたびに、輸送や待ち時間が増え、責任の所在が曖昧になるためです。江蘇省にある当社の工場では、同じ 55 エーカーの敷地内で 3、5、15 トンの電気油圧ハンマー、1 m および 1.5 m のリングローリングマシン、ガス加熱炉、焼き入れタンク、高周波焼き入れ装置、マシニングセンターを稼働させているため、当社の制御を離れることなく、シャフトをビレットからバランスの取れた検査済み部品に移動できます。
カタログサイズ以外のシャフトの場合、その統合が最も重要です。ローターに異常な直径、フランジ付き端、または穴あきセンターが必要な場合は、定期的に対応するサプライヤーに依頼してください。 規格外の特注鍛造品 再設計を強制する代わりに、図面から引用することができます。ギア シャフト、発電機シャフト、深穴スピンドルはすべて同じ原則に従います。義務を定義し、製造ルートを選択し、約束ではなく記録で各段階を検証します。
 ギヤシャフト鍛造品 22Cr-13Ni-5Mn-N または 316 の高強度鍛造ギア シャフト。直径 30 mm ~ 3200 mm で、港湾クレーンおよび甲板機械用です。この記事では、この製品のカスタマイズ可能な機器の適応に合わせて、図面から引用した非標準の鍛造品に焦点を当てています。 製品を見る→


ニュース
今すぐメッセージを送ってください!
-
モバイル端末
-
クイックリンク
製品 私たちについて 設備と能力 品質 ニュース お問い合わせ -
製品カテゴリー
電力エネルギー鍛造品 船舶および港湾機械の鍛造品 鉱業および冶金鍛造品 食品および飼料機械の鍛造品 石油化学産業の鍛造品 溶接製作 カスタマイズされた仕上げパーツ -
お問い合わせ
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: 中国江蘇省塩城市大豊区経済開発公園金豊路21号
著作権 © 2025 Yancheng ACE Machinery Co., Ltd. 著作権はすべて留保されています.
中国自由鍛造メーカー
カスタム精密鍛造サプライヤー